
 全国服务热线
无锡海菲焊接设备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接:17年专注于AI中频点凸焊机自动化定制解决方案
全国咨询热线: 189153023520510-66066839
全国咨询热线: 189153023520510-66066839
您所在的位置是: 首页 » 焊接资讯 » 技术问答 » 机器人螺母凸焊工作站焊接时螺母歪斜、偏心错位会出现什么?
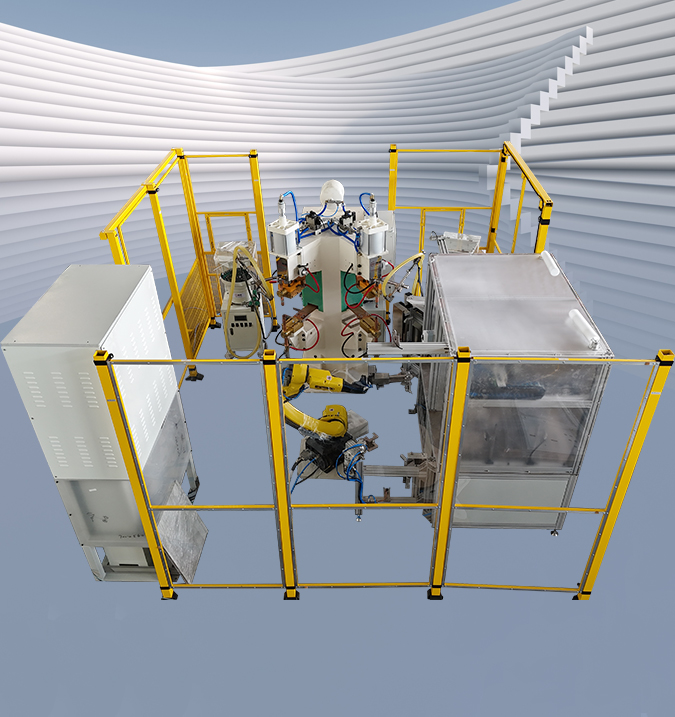
机器人螺母凸焊工作站焊接过程中,如果螺母发生歪斜、偏心错位,会带来多方面不良问题。
1.螺母各个凸点受力不均匀,部分凸点压合不实,形成虚焊。
2.熔核偏向一侧,有效结合面积变小,受力或者震动时,焊点容易撕裂、螺母脱落。
3.凸点受压状态不一致,部分凸点提前压塌,热量分散。
1.螺纹孔中心偏移,后续螺栓无法顺利对位,出现拧入不顺、偏牙、滑牙。
2.螺母倾斜,螺栓锁附后承受侧向力,工件容易变形。
3.螺纹单边受力,容易松动,存在使用隐患。
1.焊点压痕不对称,深浅不一,局部压痕过深,板材凹陷、鼓包,外观不合格。
2.热量集中容易产生飞溅,灼伤工件表面,留下烧痕。
3.电极挤压到螺母螺纹区域,造成牙型变形。
1.电极承受侧向偏载,单边磨损加快,端面容易起坑
2.定位销、定位座长期受偏载冲击,磨损变形,错位问题持续加重。
3.错位严重时容易异常打火,烧伤电极和工件。
1.定期检查定位销、定位工装,磨损件及时更换,保证螺母定位稳定。
2.保证电极和螺母中心对齐。
3.来料检查螺母,剔除变形、凸点不对称的不良螺母。
无锡海菲智能装备有限公司官网https://www.jshaifei.com/
无锡海菲智能装备有限公司17年专注自动化设备的研发和生产,公司通过ISO9001质量管理体系认证、国家3C认证和CE认证,是国家高新技术企业,江苏省专精特新企业,无锡市专精特新企业、苏南国家自主创新示范区瞪羚企业。如果您对我们的自动化设备感兴趣,请联系我们:400-0510-750。

电 话: 189153023520510 - 660668394000510750(售后电话)

Email:haifei@jshaifei.com

地址:江苏省江阴市月城镇水韵路28号
无锡海菲焊接设备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接: