
 全国服务热线
无锡海菲智能装备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接:17年专注于AI中频点凸焊机自动化定制解决方案
全国咨询热线: 189153023520510-66066839
全国咨询热线: 189153023520510-66066839
您所在的位置是: 首页 » 焊接资讯 » 技术问答 » 压缩机接线柱焊接机压缩机接线柱焊接要点
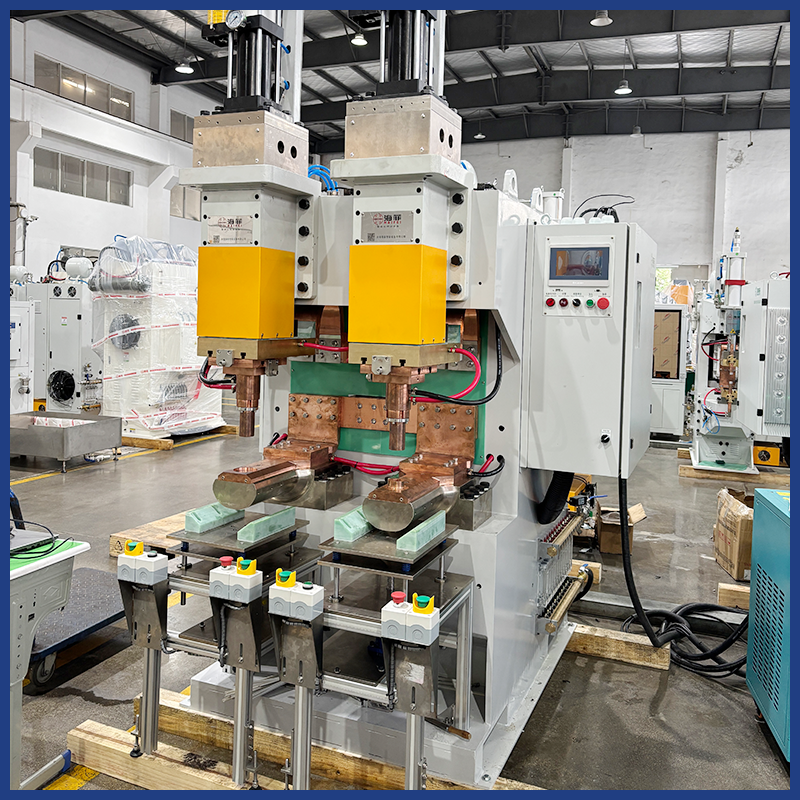
1.接线柱和壳体焊接区域清理干净,去除油污、氧化皮、粉尘。
2.检查绝缘玻璃体完好,无崩缺、裂纹,玻璃体受损会造成绝缘失效、后期漏气。
3.接线柱变形、歪斜的工件挑出,保证贴合紧密。
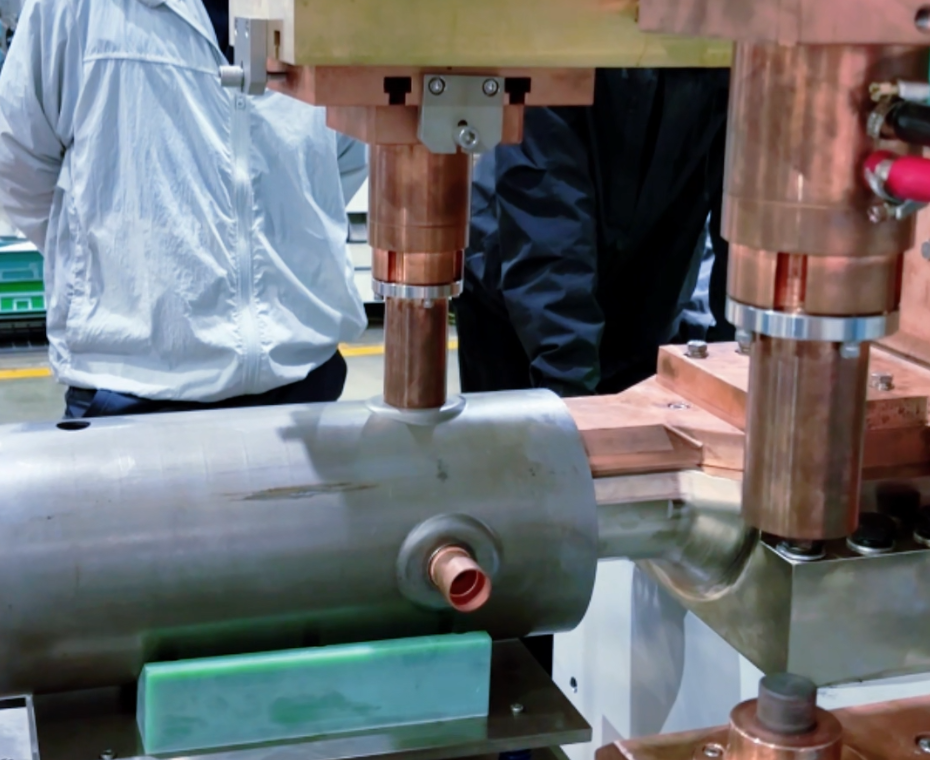
1.工装保证接线柱垂直居中,对位稳定,防止偏斜,避免单边熔合不良。
2.电极、支撑结构不能挤压触碰玻璃体,防止压裂。
3.定期点检定位销、限位块,磨损后及时更换。
1.电极端面平整干净,出现粘料、磨损、沟槽及时修磨或更换,保证导电均匀。
2.水冷回路保持通畅,散热稳定,防止电极过热粘连工件,同时避免热量传导灼伤玻璃体。
1.控制热输入,减少热量传导到玻璃体,防止炸裂。
2.焊接压力适中,压力偏小容易飞溅、熔核松散;压力过大容易压伤壳体、压坏玻璃体。
3.焊接后保留保压冷却,减少熔核收缩产生的微裂纹,降低渗漏风险。
无锡海菲智能装备有限公司官网https://www.jshaifei.com/
无锡海菲智能装备有限公司17年专注焊接专机的研发和生产,公司通过ISO9001质量管理体系认证、国家3C认证和CE认证,是国家高新技术企业,江苏省专精特新企业,无锡市专精特新企业、苏南国家自主创新示范区瞪羚企业。如果您对我们的焊接专机感兴趣,请联系我们:400-0510-750。

电 话: 189153023520510 - 660668394000510750(售后电话)

Email:haifei@jshaifei.com

地址:江苏省江阴市月城镇水韵路28号
无锡海菲智能装备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接: