

 全国服务热线
无锡海菲智能装备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接:17年专注于AI中频点凸焊机自动化定制解决方案
全国咨询热线: 189153023520510-66066839
全国咨询热线: 189153023520510-66066839

您所在的位置是: 首页 » 焊接资讯 » 技术问答 » 中频点焊机压缩机壳体电极头磨损快,有哪些延寿办法?
中频点焊机焊接压缩机壳体时,电极头磨损速度快,容易出现端面变形、粘铁、点蚀,频繁更换电极会影响生产节拍、增加耗材成本。
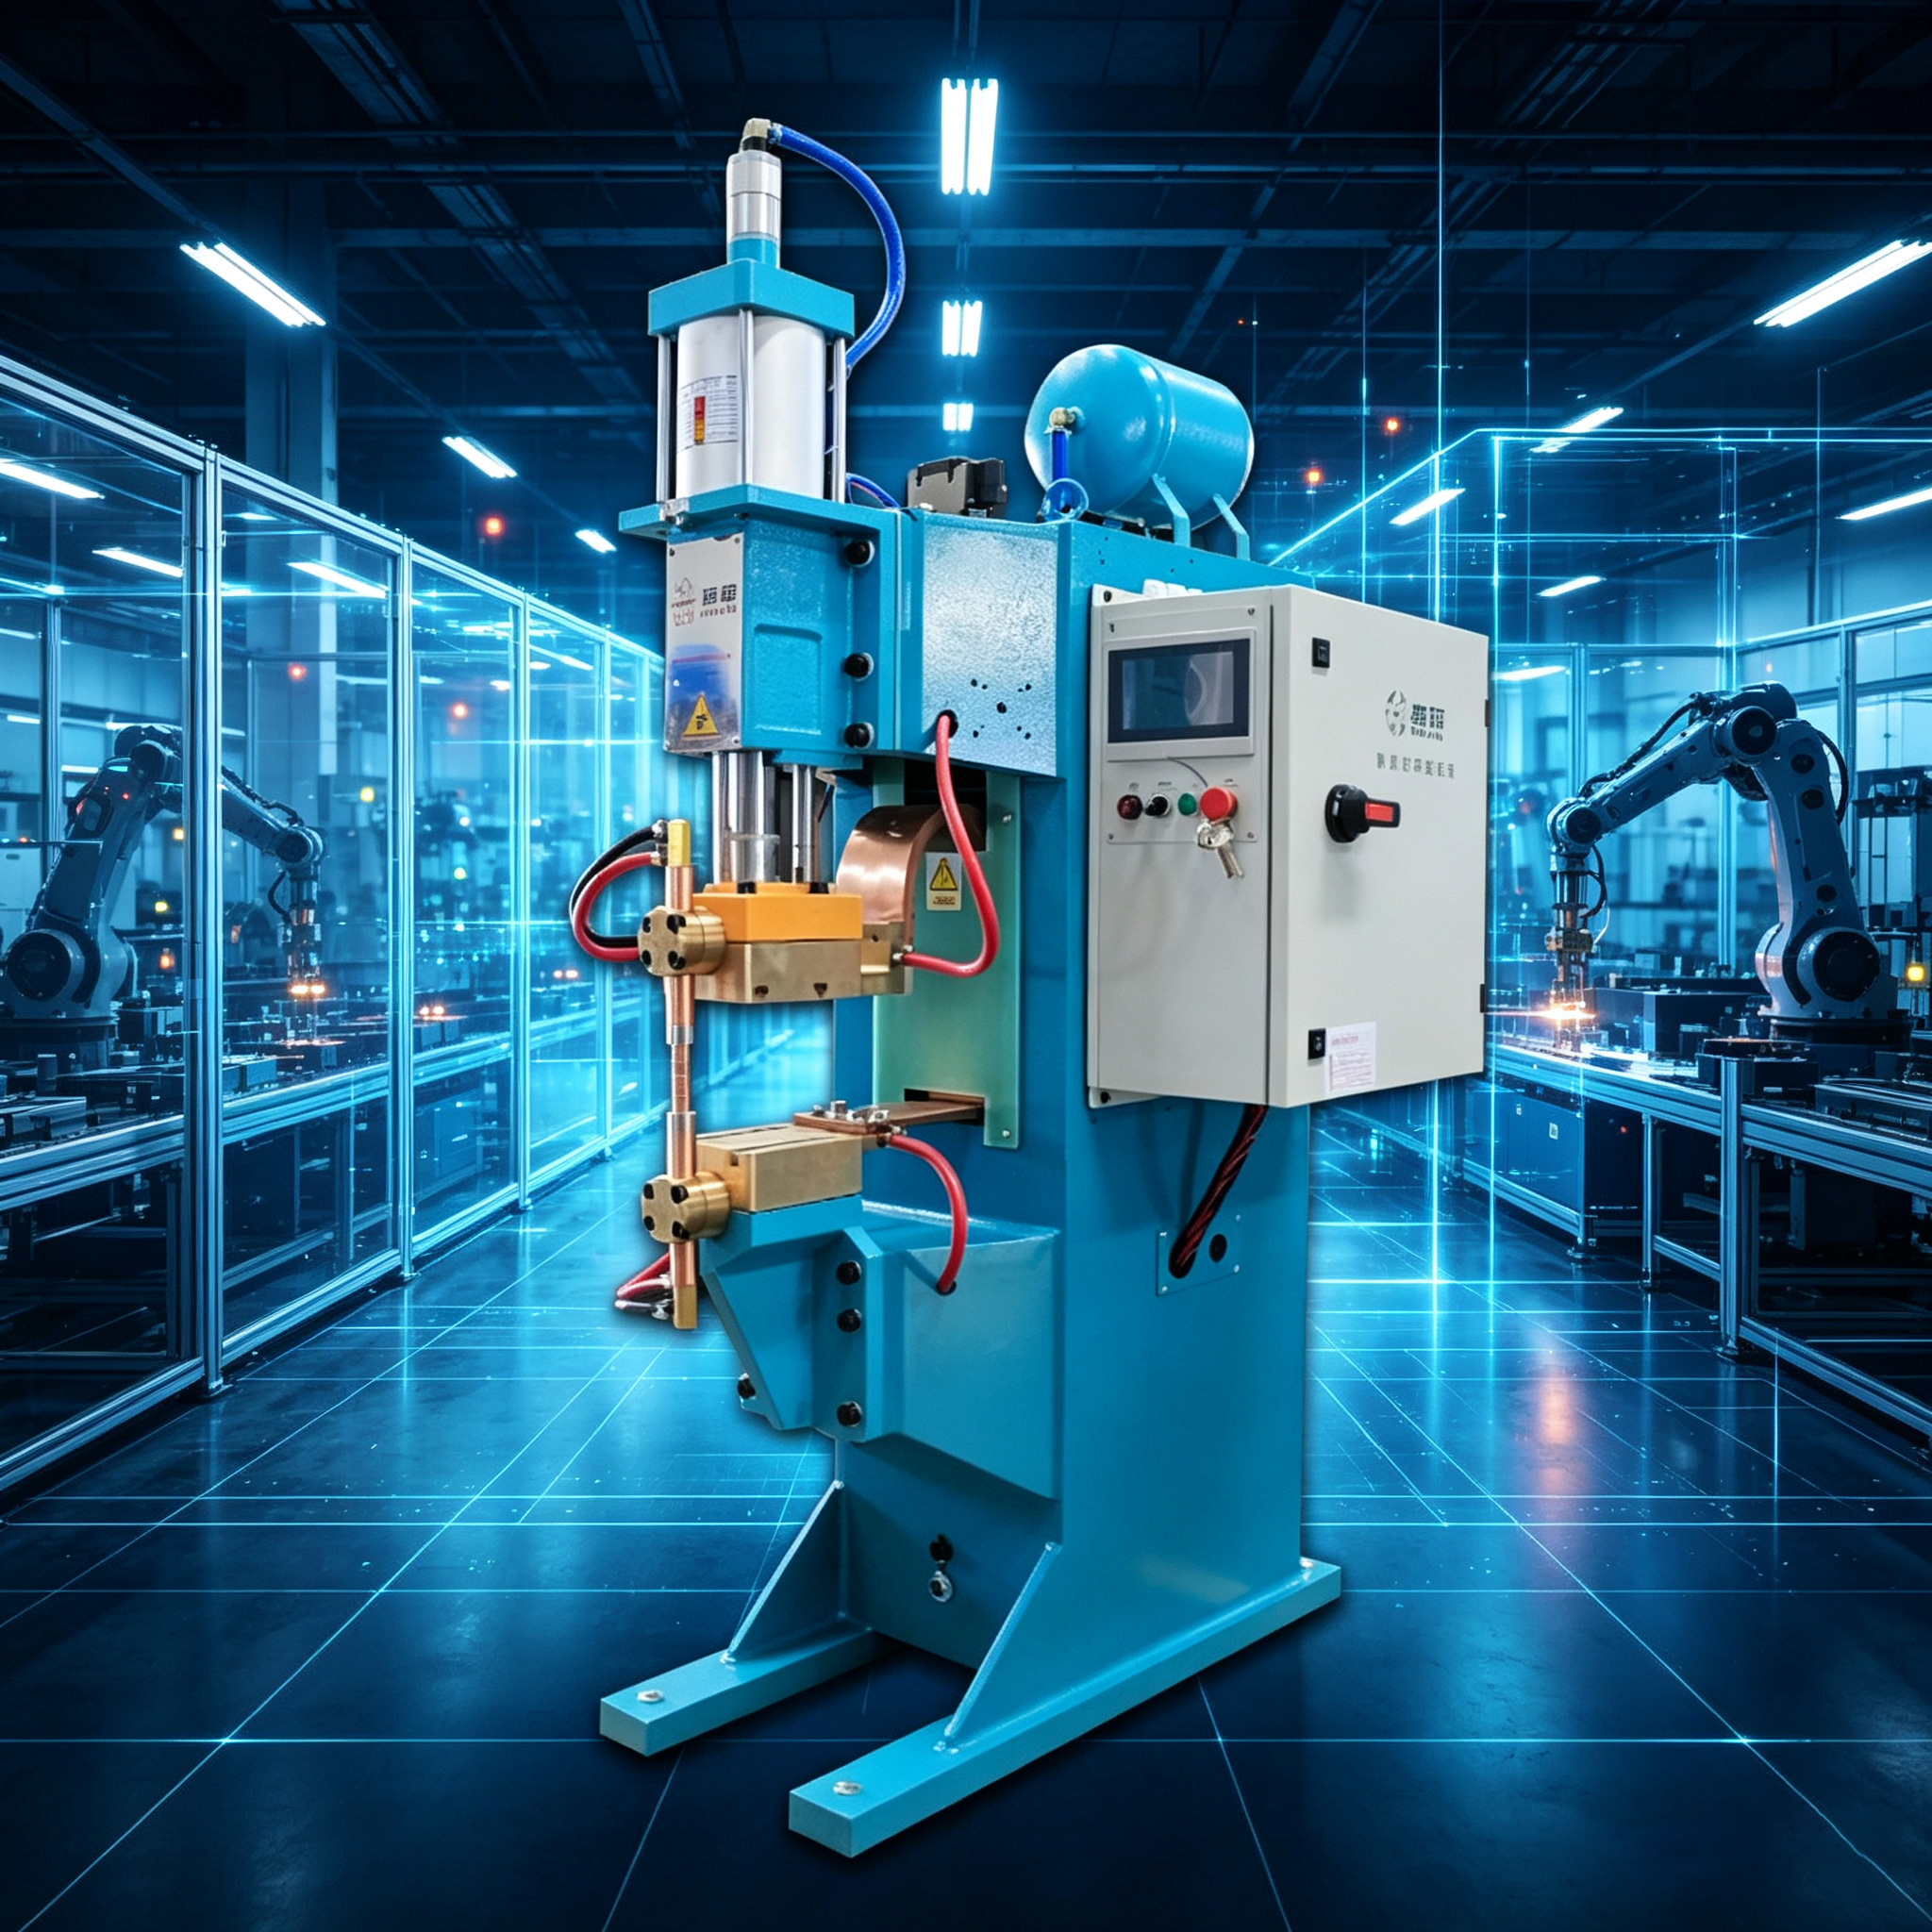
1.优先选用耐高温、不容易软化的电极材质,减少端面塌陷粘料。
2.电极装配贴合紧密,防止接触不良发热,加快电极损耗。
1.定期疏通电极内部水路,清理水垢杂质,保证冷却水流通顺畅。
2.连续生产适当安排间歇冷却,避免热量持续堆积。
3.检查管路接头,防止漏水、憋气,避免水流异常引发局部打火。
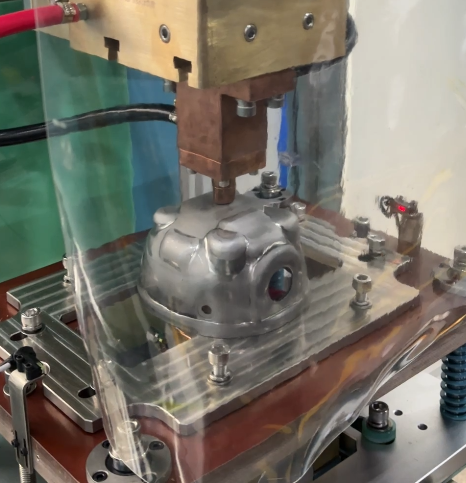
1.定期校准上下电极,电极歪斜错位会单侧受力,形成单边快速磨损。
2.焊点下方做好支撑,防止工件受压晃动,避免加压晃动造成电极滑移摩擦。
3.定期检查电极,紧固松动位置,防止加压时电极晃动偏移。
1.不要盲目调大电流,电流过高容易造成电极高温粘料、烧蚀端面。
2.焊接压力适中,压力太小容易打火飞溅,压力太大容易挤压变形电极端面。
3.设置充足预压时间,先压紧工件再放电,减少打火飞溅对电极的冲击。
1.焊接位置提前清理油污、氧化皮、铁屑,杂质容易引发打火,熔渣粘在电极表面形成硬点。
2.挑出翘曲变形、毛刺突出的工件,工件缝隙大容易打火,加速电极磨损。
1.使用专用工具修磨,保证端面形状规整,避免单边打磨造成电极偏斜。
2.修磨后检查端面状态,出现裂纹、起皮及时更换。
1.保证水冷通畅、电极对中
2.选用合适耐高温电极
3.焊前清理工件表面,减少打火粘料
4.定期修磨电极,严控热输入,降低电极损耗。
无锡海菲智能装备有限公司官网https://www.jshaifei.com/
无锡海菲智能装备有限公司17年专注中频点焊机的研发和生产,公司通过ISO9001质量管理体系认证、国家3C认证和CE认证,是国家高新技术企业,江苏省专精特新企业,无锡市专精特新企业、苏南国家自主创新示范区瞪羚企业。如果您对我们的中频点焊机感兴趣,请联系我们:400-0510-750。

电 话: 189153023520510 - 660668394000510750(售后电话)

Email:haifei@jshaifei.com

地址:江苏省江阴市月城镇水韵路28号
无锡海菲智能装备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接: