

 全国服务热线
无锡海菲智能装备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接:17年专注于AI中频点凸焊机自动化定制解决方案
全国咨询热线: 189153023520510-66066839
全国咨询热线: 189153023520510-66066839

您所在的位置是: 首页 » 焊接资讯 » 技术问答 » 储能点焊机搭配螺母输送机汽车安全带支架螺母凸焊出现位置偏差是由什么引起的?
储能点焊机搭配螺母输送机做汽车安全带支架螺母凸焊时,出现螺母位置偏差,会影响后续装配和使用安全。
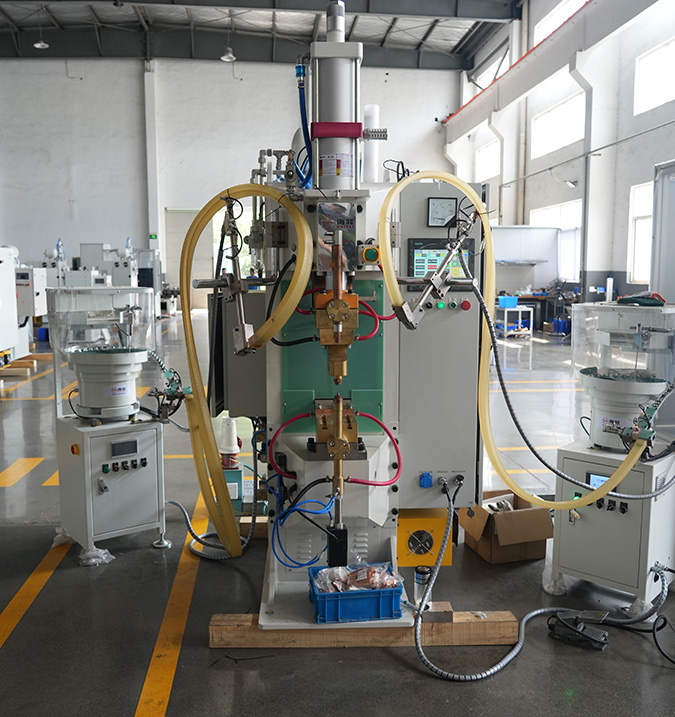
1.定位销磨损、弯曲或松动,螺母放上去容易晃动,加压时发生滑移错位。
2.支架不能固定牢靠,受压后工件整体偏移。
3.工装台面积渣、有异物,支架摆放倾斜,连带螺母位置跑偏。
1.输送轨道磨损、偏移,螺母送到焊接工位时本身姿态歪斜。
2.送料时序和下压时序配合错乱,螺母还没完全到位,电极就提前下压。
3.输送振动过大,螺母落位不稳,预压之前就出现滑移。
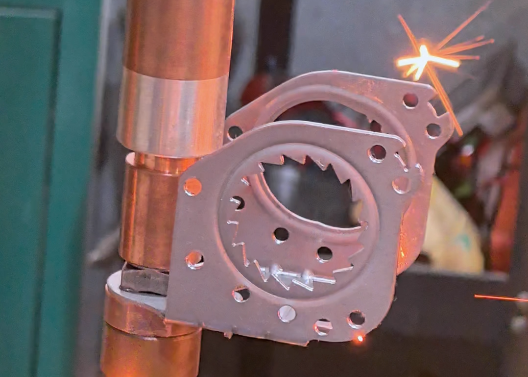
1.上下电极没有对中,下压受力偏向一侧,容易把螺母推离中心。
2.电极端面磨损、粘有焊渣,接触面不平,压力分布不均匀,螺母侧向滑动。
3.电极座松动,每次下压接触位置不一致。
1.预压速度太快,电极下压冲击力大,容易把螺母冲偏。
2.预压压力不稳,或者加压时序不对,螺母没有压紧就通电焊接,发生移位。
1.安全带支架板材变形、孔位偏移,工件放到位本身就倾斜。
2.螺母来料外形不良、凸点不对称,定位时没法居中。
3.工件表面有油污、铁屑,摩擦力变小,受压时容易打滑偏移。
无锡海菲智能装备有限公司官网https://www.jshaifei.com/
无锡海菲智能装备有限公司17年专注点焊机的研发和生产,公司通过ISO9001质量管理体系认证、国家3C认证和CE认证,是国家高新技术企业,江苏省专精特新企业,无锡市专精特新企业、苏南国家自主创新示范区瞪羚企业。如果您对我们的点焊机感兴趣,请联系我们:400-0510-750。

电 话: 189153023520510 - 660668394000510750(售后电话)

Email:haifei@jshaifei.com

地址:江苏省江阴市月城镇水韵路28号
无锡海菲智能装备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接: