
 全国服务热线
无锡海菲焊接设备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接:17年专注于AI中频点凸焊机自动化定制解决方案
全国咨询热线: 189153023520510-66066839
全国咨询热线: 189153023520510-66066839
您所在的位置是: 首页 » 焊接资讯 » 技术问答 » 储能点焊机高强钢螺母焊接凸点熔化不均匀可能是什么导致的?
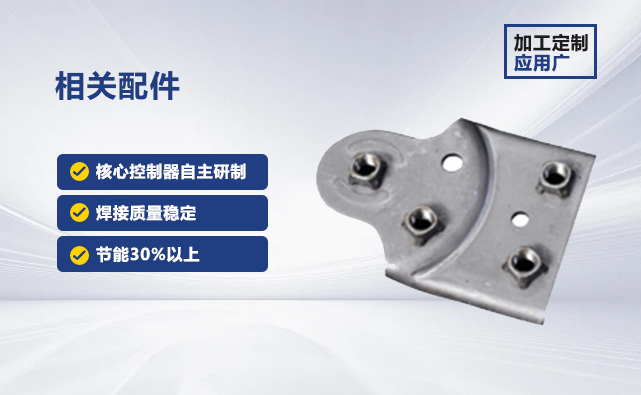
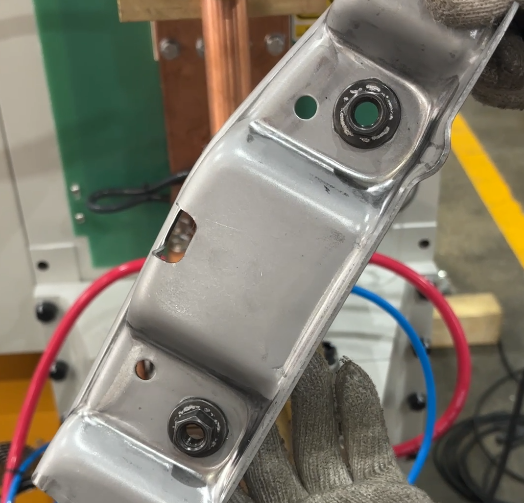
储能点焊机焊接高强钢法兰螺母时,会出现螺母多个凸点熔化程度不一致的情况。
1.螺母各凸点高低、大小不一样,高点先接触优先熔化,低点接触滞后,熔合不足。
2.凸点变形、有毛刺、缺损,或是表面有油污、氧化层,接触电阻不一样,热量分配失衡。
3.螺母翘曲不平,造成部分凸点悬空贴不实。
1.板面残留油污、氧化皮、涂层杂质,不同位置电阻差异大,部分点位热量集中。
2.板材翘曲不平,和螺母贴合缝隙不一致,部分凸点压紧不实,出现虚接触。
3.板面夹杂铁屑、粉尘,卡在凸点和板材中间,造成单点熔合异常。
1.焊接压力偏小,凸点接触先后不同,受热不均。
2.压力过大,部分凸点提前压塌,失去集中发热的效果。
3.凸点接触不稳定,熔化参差不齐。
1.上下电极对中偏移,受力偏向一侧,单侧凸点熔化过度,另一侧熔合不足。
2.电极端面磨损、积铜起瘤、表面氧化,导电不均匀,电流分配失衡。
3.电极水冷效果差,连续焊接后电极积热,热量持续波动。
1.储能电容老化、接线位置松动氧化。
2.能量设置不合适,高强钢能量偏低容易出现虚焊,能量偏高容易单点飞溅。
1.定位销磨损、间隙偏大,螺母摆放歪斜偏心,凸点受力不一致。
2.焊点背面支撑不实、悬空,受压后板材退让,凸点压紧量不足。
3.工装飞溅堆积、压板松动,焊接时工件轻微跑动,改变凸点贴合状态。
无锡海菲智能装备有限公司官网https://www.jshaifei.com/
无锡海菲智能装备有限公司17年专注点焊机的研发和生产,公司通过ISO9001质量管理体系认证、国家3C认证和CE认证,是国家高新技术企业,江苏省专精特新企业,无锡市专精特新企业、苏南国家自主创新示范区瞪羚企业。如果您对我们的点焊机感兴趣,请联系我们:400-0510-750。

电 话: 189153023520510 - 660668394000510750(售后电话)

Email:haifei@jshaifei.com

地址:江苏省江阴市月城镇水韵路28号
无锡海菲焊接设备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接: