

 全国服务热线
无锡海菲智能装备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接:17年专注于AI中频点凸焊机自动化定制解决方案
全国咨询热线: 189153023520510-66066839
全国咨询热线: 189153023520510-66066839

您所在的位置是: 首页 » 焊接资讯 » 技术问答 » 储能点焊机焊高强钢螺母,凸点先接触一侧,熔核偏向一侧是怎么形成的?
储能点焊机焊接高强钢螺母时,如果一侧凸点先碰到板材,电流和热量就会集中在这一边,造成熔核偏向先接触的位置,容易出现一边熔合充分、另一边虚焊,扭力不稳定的问题。
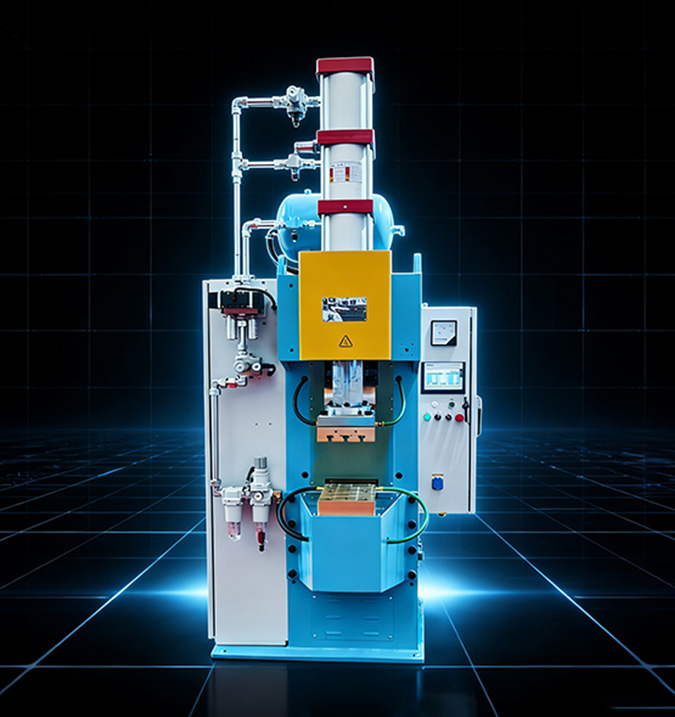
螺母凸点高低不一、法兰面变形翘曲,下压时较高的凸点先贴紧板材,优先形成导电通道,其余还没贴合的凸点电流很小,产热不足。
1.单侧凸点承受压力,受力不均衡,先接触的凸点受热软化、快速塌陷,贴合面积变大,电流持续聚集。
2.另一侧凸点接触滞后,热量不够。电极不对中、定位销间隙偏大,下压时螺母倾斜,会进一步加剧单边接触和熔核偏移。
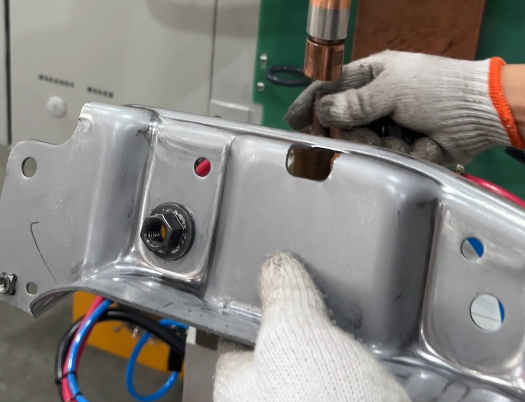
高强钢导热慢,先接触一侧产生的热量不容易散开,热量持续堆积,熔核不断扩大。
1.扭力不稳定,一侧熔合不足,受力时容易从虚焊位置脱开。
2.先接触一侧热量过载,压痕过深,板材局部过热,容易出现开裂脆化,还容易产生飞溅、表面烧黑。
3.单边受热受压不均,容易螺母焊偏移。
1.工件偏移方向不固定,忽左忽右,拆开后能看到各个凸点高低差别明显。
2.所有螺母朝同一个方向偏,凸点高度均匀,可能是电极不平行、定位或者机头下压倾斜造成。
1.检查螺母凸点,挑出凸点高低差别过大。
2.定期校正电极平行度和下压垂直度,及时修磨、更换磨损的电极和定位销。
3.合理调整参数。
4.通过破坏实验,观察各个凸点熔核大小是否均匀。
无锡海菲智能装备有限公司官网https://www.jshaifei.com/
无锡海菲智能装备有限公司17年专注储能点焊机的研发和生产,公司通过ISO9001质量管理体系认证、国家3C认证和CE认证,是国家高新技术企业,江苏省专精特新企业,无锡市专精特新企业、苏南国家自主创新示范区瞪羚企业。如果您对我们的储能点焊机感兴趣,请联系我们:400-0510-750。

电 话: 189153023520510 - 660668394000510750(售后电话)

Email:haifei@jshaifei.com

地址:江苏省江阴市月城镇水韵路28号
无锡海菲智能装备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接: