
 全国服务热线
无锡海菲焊接设备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接:17年专注于AI中频点凸焊机自动化定制解决方案
全国咨询热线: 183061619900510-66066839
全国咨询热线: 183061619900510-66066839
您所在的位置是: 首页 » 焊接资讯 » 技术问答 » 超声波金属点焊机铝板镍片焊接铝板压塌变形怎么办?
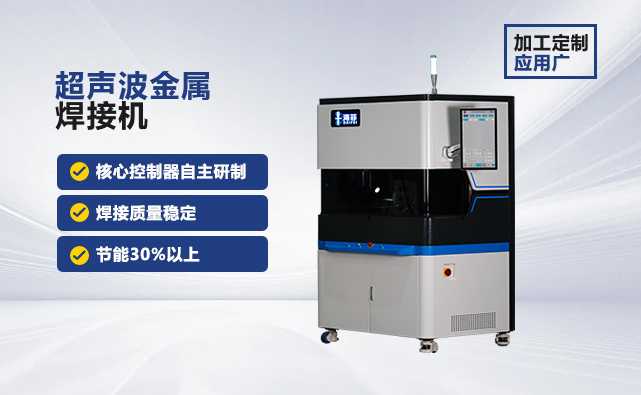
超声波金属点焊机焊接铝板和镍片焊接时容易出现凹陷、压塌、厚度减薄,严重时会焊穿。
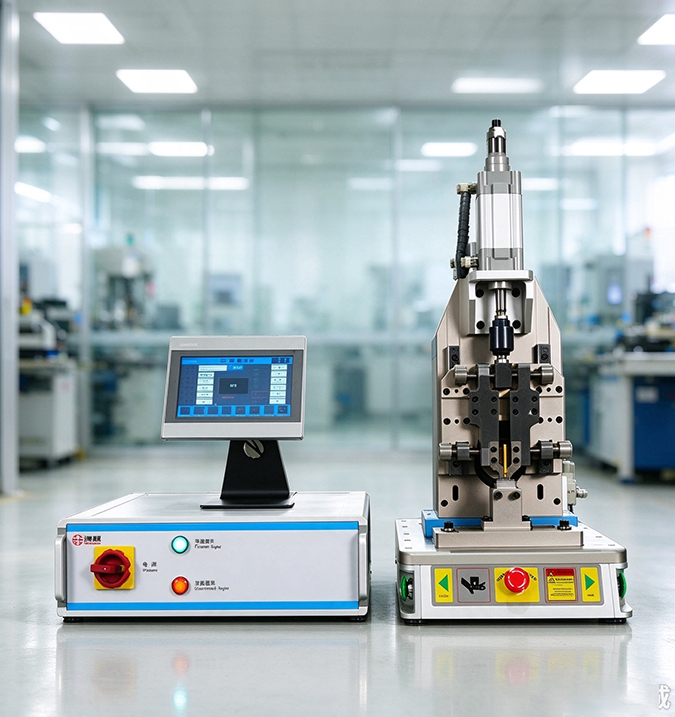
1.焊接压力不要过大,压力是造成铝板压塌的主要因素,适当降压,避免焊头瞬间冲击压坏铝板,同时检查压力输出是否稳定。
2.合理控制振幅,振幅太高摩擦发热剧烈,铝板快速软化后容易被挤塌。
3.控制焊接时长与保压时间,减少能量持续输入,避免铝板长时间软化受压。
1.保持焊头平整,出现磨损、凹坑、崩缺要及时修磨或者更换。
2.保证焊头对中平行,防止受力偏向一侧,造成单边压塌。
1.焊点正下方加装硬质支撑块,禁止铝板悬空焊接,悬空位置受压容易下陷。
2.夹具夹紧力度适中,夹太紧会让铝板提前变形,焊接后变形进一步加重。
3.固定铝板和镍片位置,防止焊接时工件滑移错位。
4.保证工件贴合紧密再焊接,缝隙大时振动搓动会挤压损伤铝板。
1.优先选用合适的板材,提前挑除翘曲、带有折痕的工件。
2.清理铝板和镍片表面油污、氧化皮,杂质会造成打滑、发热异常,加重变形。
无锡海菲智能装备有限公司官网https://www.jshaifei.com/
无锡海菲焊接设备有限公司17年专注超声波金属焊接机的研发和生产,公司通过ISO9001质量管理体系认证、国家3C认证和CE认证,是国家高新技术企业,江苏省专精特新企业,无锡市专精特新企业、苏南国家自主创新示范区瞪羚企业。如果您对我们的超声波金属焊接机感兴趣,请联系我们:400-0510-750。

电 话: 183061619900510 - 660668394000510750(售后电话)

Email:haifei@jshaifei.com

地址:江苏省江阴市月城镇水韵路28号
无锡海菲焊接设备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接: