
 全国服务热线
无锡海菲焊接设备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接:17年专注于AI中频点凸焊机自动化定制解决方案
全国咨询热线: 183061619900510-66066839
全国咨询热线: 183061619900510-66066839
您所在的位置是: 首页 » 焊接资讯 » 技术问答 » 减震器滚焊机汽车减震器筒身滚焊,焊缝出现间断虚焊一般是什么原因
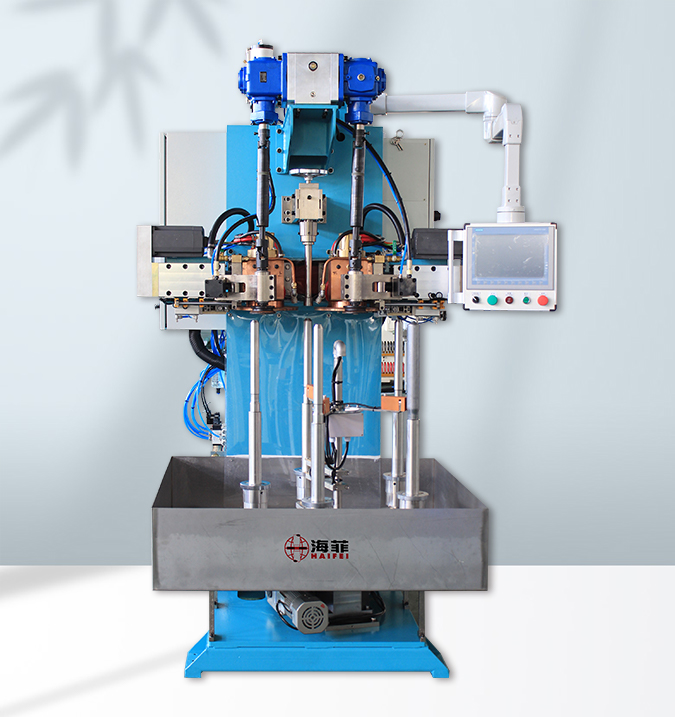
减震器滚焊机依靠滚轮持续加压与连续通电,在筒身接缝处形成连续熔合焊缝。间断虚焊表现为焊缝一段熔合良好、一段未焊透,分段出现熔合失效。
1.滚轮表面磨损、出现沟槽,或是附着焊渣、氧化杂质,滚动时和筒身接触不稳定,导电时断时续,形成间断虚焊。
2.上下滚轮对中偏移,焊缝两侧压力不均匀。
3.滚轮冷却不良,滚轮持续升温后表面氧化加重,导电能力不稳定,造成焊缝分段结合不良。
1.气路压力波动、气缸工作卡顿,滚焊过程压力忽大忽小,压力不足位置板材贴合不紧密,产生虚焊段。
2.滚轮轴承卡顿、工装托轮磨损,滚轮和筒身间隙不断变化,引发焊缝间断虚焊。
1.电源输出不稳定,或是导电回路接头松动,热量供给不足。
2.工装旋转速度波动,焊缝受热量不稳定,热量不足区域形成虚焊。
3.电流时序设置不合理,出现通电断档,局部熔合失效。
1.筒身表面残留油污、氧化皮,阻隔金属熔合。
2.筒身圆度不良,存在变形,缝隙偏大位置无法压紧熔合。
3.筒身搭接边高低不平、存在错边,接缝贴合不稳定,间断出现熔合不良。
1.筒身定位不稳定,滚轮接触间隙不稳定。
2.工装旋转速度不稳定,焊缝各处受热不均匀,间断位置熔合失效。
1.定期检查滚轮,及时清理表面焊渣氧化层,滚轮磨损起槽及时修磨,校正滚轮对中性。
2.检查气路系统,消除漏气、压力波动故障,保证滚焊全程压力稳定。
3.焊前清理筒身焊接区域油污、氧化皮。
4.定期紧固导电回路接头,检查导电部件状态,稳定焊接电流输出。
无锡海菲智能装备有限公司官网https://www.jshaifei.com/
无锡海菲焊接设备有限公司17年专注自动化设备的研发和生产,公司通过ISO9001质量管理体系认证、国家3C认证和CE认证,是国家高新技术企业,江苏省专精特新企业,无锡市专精特新企业、苏南国家自主创新示范区瞪羚企业。如果您对我们的自动化设备感兴趣,请联系我们:400-0510-750。

电 话: 183061619900510 - 660668394000510750(售后电话)

Email:haifei@jshaifei.com

地址:江苏省江阴市月城镇水韵路28号
无锡海菲焊接设备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接: