

 全国服务热线
无锡海菲智能装备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接:17年专注于AI中频点凸焊机自动化定制解决方案
全国咨询热线: 189153023520510-66066839
全国咨询热线: 189153023520510-66066839

您所在的位置是: 首页 » 焊接资讯 » 技术问答 » 超声波线束端子焊接机焊充电桩线束端子工装定位间隙偏大会如何?
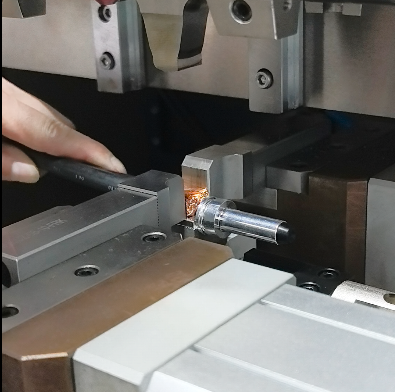
超声波线束端子焊接机焊充电桩线束端子,工装定位间隙偏大,线束和端子夹持不稳,焊接时容易晃动移位,引发多种焊接不良。
1.间隙过大,线束、端子在超声振动下焊点容易偏移,部分铜丝没有和端子熔合。
2.搭接错位造成熔合区域变小,容易出现局部虚焊,焊点受力不对称。
3.每件工件摆放和晃动程度不一样,焊点位置差异大。
1.工件晃动会消耗超声振动能量,能量不能稳定传递到铜线和端子的结合界面。
2.摩擦产热不稳定,时而熔合充分、时而熔合不足,间歇性出现虚焊。
1.缺少约束,高频振动下铜丝向外翻散、翘出端子外侧,形成飞丝。
2.外露铜丝会降低导电截面积,通电后温升偏高。
3.散丝脱离焊接区域,参与焊接的铜丝变少。
1.焊接位置偏差,焊后端子成型尺寸忽大忽小
2.端子变形、线束偏斜,后续装配插接时容易卡滞、对接不到位,造成接触不良发热。
1.工件偏移带来偏载,焊头单侧受力摩擦,磨损速度加快,容易出现崩口、起槽。
2.端子反复撞击,工装定位面磕碰变形,间隙进一步变大。
无锡海菲智能装备有限公司官网https://www.jshaifei.com/
无锡海菲智能装备有限公司17年专注超声波金属焊接机的研发和生产,公司通过ISO9001质量管理体系认证、国家3C认证和CE认证,是国家高新技术企业,江苏省专精特新企业,无锡市专精特新企业、苏南国家自主创新示范区瞪羚企业。如果您对我们的超声波金属焊接机感兴趣,请联系我们:400-0510-750。

电 话: 189153023520510 - 660668394000510750(售后电话)

Email:haifei@jshaifei.com

地址:江苏省江阴市月城镇水韵路28号
无锡海菲智能装备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接: