
 全国服务热线
无锡海菲焊接设备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接:17年专注于AI中频点凸焊机自动化定制解决方案
全国咨询热线: 183061619900510-66066839
全国咨询热线: 183061619900510-66066839
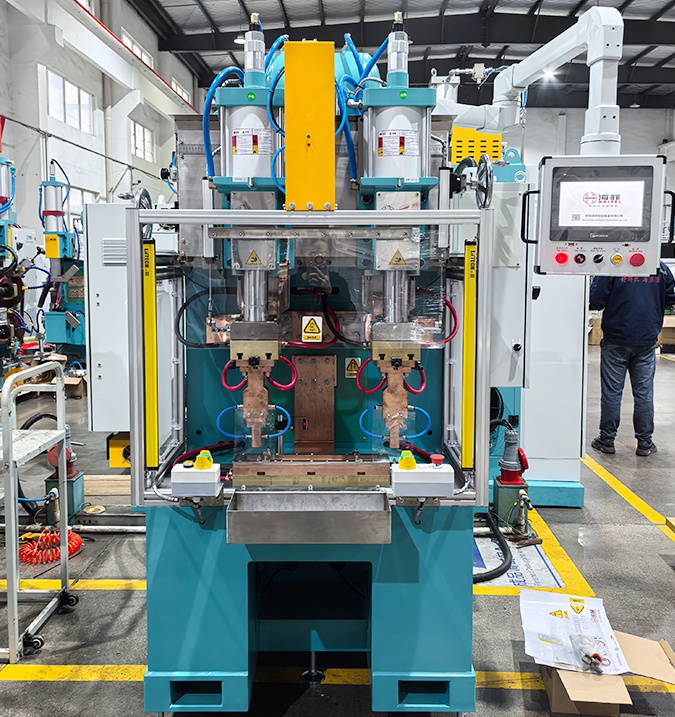
您所在的位置是: 首页 » 焊接资讯 » 技术问答 » 汽车座椅滑轨双头凸焊专机汽车座椅滑轨焊后出现滑动卡顿,除工件变形外,还有哪些焊接因素?
汽车座椅滑轨双头凸焊专机汽车座椅滑轨焊后出现滑动卡顿,除去工件宏观变形之外,还有多项焊接相关因素造成滑轨滑动不顺。
1.焊接压力或热量偏大,焊点熔核凸起、压痕过深。
2.凸点熔化程度不一致,两端焊点高低不均。
3.焊点位置偏移,熔核侵入滑道区域。
1.焊接产生金属飞溅颗粒,滑动时出现卡顿与异响。
2.双头焊接不同步,单侧飞溅量更大,残渣容易落入滑轨内腔,清理困难,持续造成滑动阻滞。
3.焊点边缘残留毛刺、锌渣,摩擦后碎屑脱落,卡在滑道缝隙中,引发间歇性卡顿。
1.电极端面磨损、出现沟槽或粘连焊渣,焊接后在滑轨表面形成不规则压痕与凸起,破坏滑道表面平整度。
2.上下电极对中偏移,凸点受力不对称,熔融金属向滑道一侧挤出。
3.双头工位电极高度不一致,两端焊点成型差异大,造成滑轨两侧配合间隙不均匀。
1.双头焊接时序不同步,滑轨两端受热不一致,产生不对称残余应力。
2.焊接热输入过大,焊缝周边基材产生内应力,肉眼看不到明显变形,但会改变滑道配合状态,滑动时出现阻滞。
3.冷却速度过快,造成滑道间隙收缩不均匀。
1.工装定位块、定位销磨损,焊接过程工件发生焊点位置偏移。
2.双头工位加压不同步,滑轨受到不对称挤压力。
3.工装定位面堆积焊渣,工件摆放倾斜,焊后基准偏移。
无锡海菲智能装备有限公司官网https://www.jshaifei.com/
无锡海菲焊接设备有限公司17年专注自动化设备的研发和生产,公司通过ISO9001质量管理体系认证、国家3C认证和CE认证,是国家高新技术企业,江苏省专精特新企业,无锡市专精特新企业、苏南国家自主创新示范区瞪羚企业。如果您对我们的自动化设备感兴趣,请联系我们:400-0510-750。

电 话: 183061619900510 - 660668394000510750(售后电话)

Email:haifei@jshaifei.com

地址:江苏省江阴市月城镇水韵路28号
无锡海菲焊接设备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接: