全国服务热线
无锡海菲焊接设备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接:16年专注于AI中频点凸焊机自动化定制解决方案
全国咨询热线: 183061619900510-66066839
全国咨询热线: 183061619900510-66066839

您所在的位置是: 首页 » 焊接资讯 » 技术问答 » 四工位减震器支架自动点焊机该如何规避焊接变形?
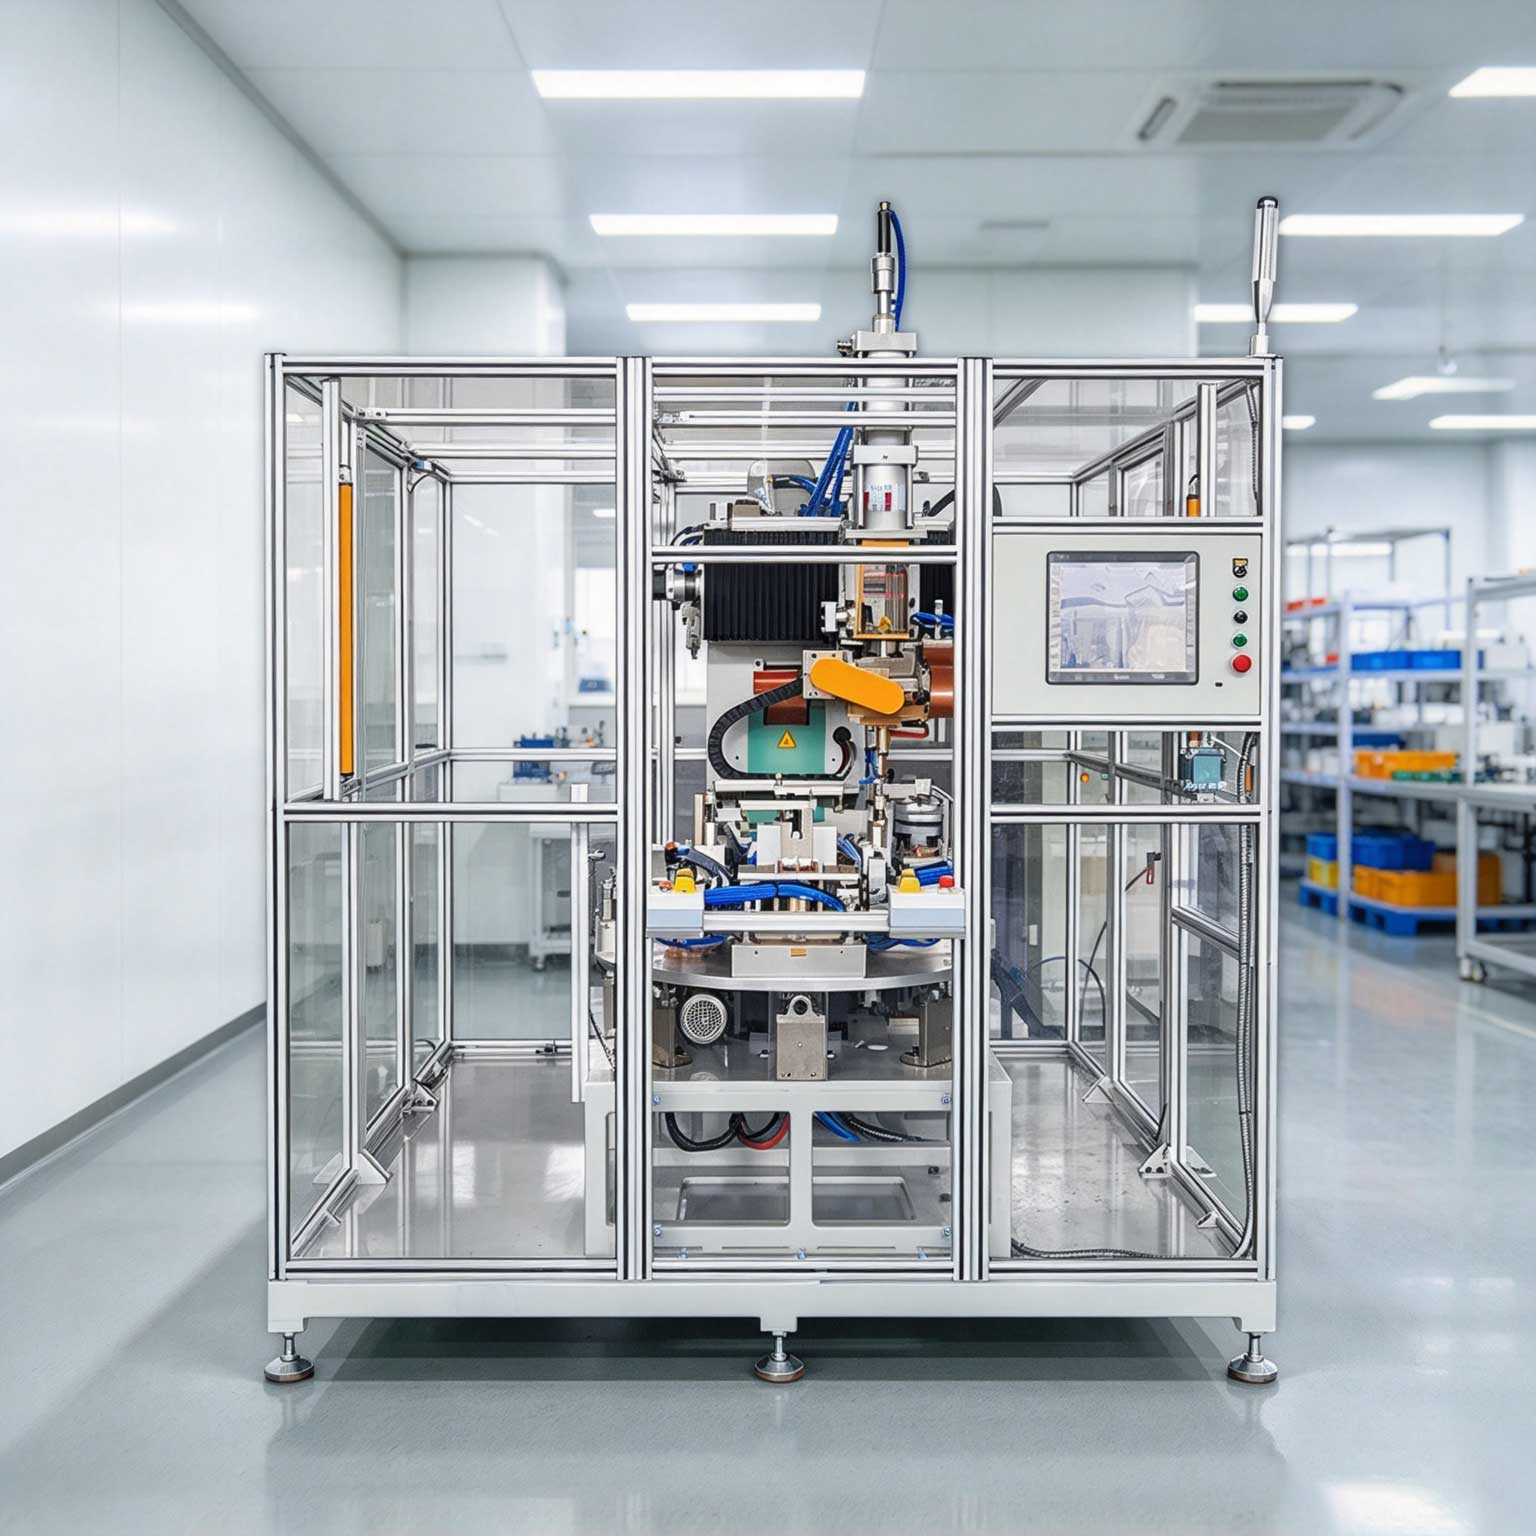
四工位减震器支架自动点焊机减震器支架四工位连续点焊会产生多点热累积,焊点先后加热带来不均匀的热胀冷缩,容易造成支架扭曲、翘曲。
1.热输入与散热不均
2.工装夹持不足
3.焊接参数设置不当
4.来料基础状态差
5.多工位产线特性
1.支架安装尺寸不合格,出现装配卡顿、返工报废。
2.孔位偏移,减震器装配后受力不均,长期使用存在疲劳开裂风险。
3.批量产品尺寸差异大,质检合格率下降,增加返修工时。
4.变形工件强行装配,产生装配内应力,缩短零部件使用寿命。
1.工装夹具定位优化
2.优化四工位焊接时序与焊点排布
3.点焊工艺参数精细化管控
4.来料预处理管控
5.下料、过程检测与后处理管控
6.设备日常维护要点
1.检查夹具状态:查看定位部件是否磨损、压紧是否均衡、支撑垫块是否完好,确认工件装夹后无悬空。
2.确认焊接顺序:核查是否使用对称或跳焊方式,有无局部区域连续堆积热量。
3.检查电极状态:确认四工位电极磨损状态同步、压力均衡、冷却系统正常。
4.复核焊接参数:确认电流没有偏大、保压时间充足、预压压力匹配板材。
5.检查来料状态:确认冲压件平面度合格、搭接间隙正常、来料状态稳定。
无锡海菲智能装备有限公司官网https://www.jshaifei.com/
无锡海菲焊接设备有限公司17年专注焊接专机的研发和生产,公司通过ISO9001质量管理体系认证、国家3C认证和CE认证,是国家高新技术企业,江苏省专精特新企业,无锡市专精特新企业、苏南国家自主创新示范区瞪羚企业。如果您对我们的焊接专机感兴趣,请联系我们:400-0510-750。

电 话: 183061619900510 - 660668394000510750(售后电话)

Email:haifei@jshaifei.com

地址:江苏省江阴市月城镇水韵路28号
无锡海菲焊接设备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接: