

 全国服务热线
无锡海菲智能装备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接:17年专注于AI中频点凸焊机自动化定制解决方案
全国咨询热线: 189153023520510-66066839
全国咨询热线: 189153023520510-66066839

您所在的位置是: 首页 » 焊接资讯 » 技术问答 » 铜扩散焊机铜编织线焊接编织线头散丝、成型不整齐怎么改善?
铜扩散焊机焊接铜编织线时,焊接时容易出现线头散开、丝束翘曲、成型凹凸不齐,既影响外观,也会降低导电面积。
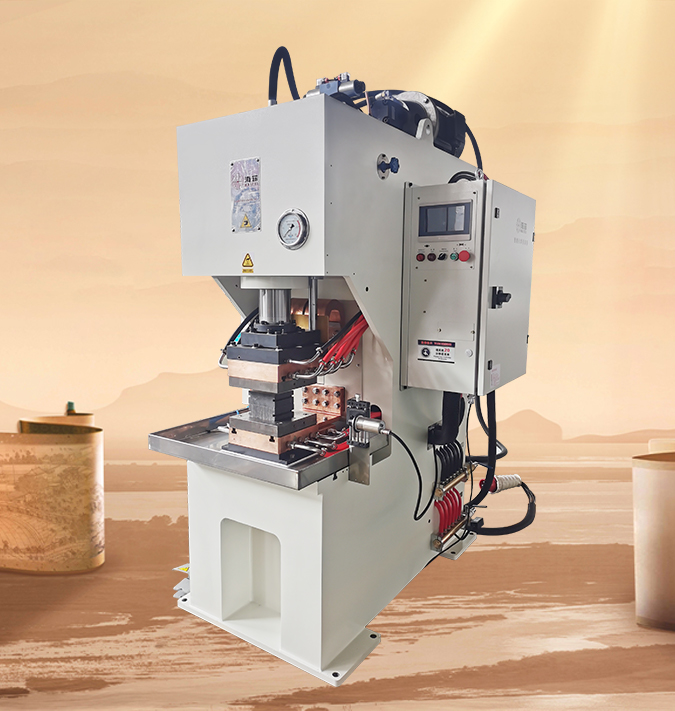
1.裁切编织线,切口平整,防止拉扯铜丝造成线头散开。
2.裁切后对线头做预收拢整理,理顺铜丝,及时清理浮丝、断丝。
3.清理线头表面油污、杂质,杂质会让铜丝打滑移位,造成熔合不良。
1.工装卡槽尺寸和编织线匹配,约束铜丝,防止加压时向两侧跑丝。
2.工装接触面保持光滑平整,避免尖角勾挂、扯散铜丝。
3.定期检查工装,出现粘铜、划痕、凹坑及时打磨清理,校准上下模具平行度。
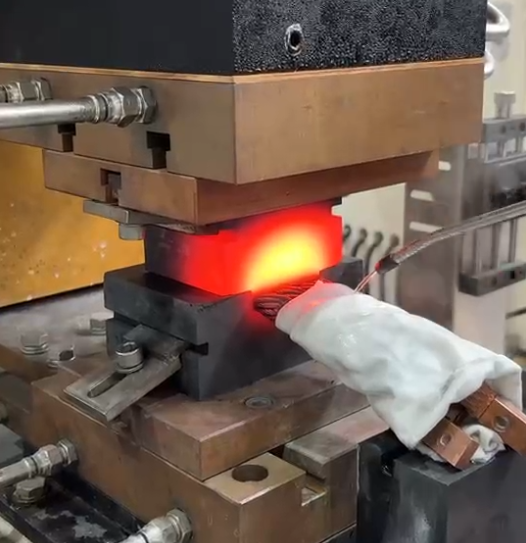
1.采用慢速预压,先轻轻收拢线头,避免瞬间冲击挤散铜丝。
2.焊接压力适中,压力太小丝线压不实,成型松散;压力过大铜丝容易挤压外翻。
3.保压时间充足,防止丝线回弹翘起。
1.焊接温度不要过高,温度太高铜丝软化过度,受压容易流动外溢,造成边缘乱丝。
2.升温速度放缓,让铜丝同步受热软化,避免局部过热导致丝线滑移错位。
3.更换不同规格编织线时,重新调试工艺。
1.不同规格编织线分开生产,避免混产造成成型不稳定。
2.放料时摆正线头,线材不要扭转歪斜。
3.焊后不要立刻拉扯线头,待充分冷却定型后再取出工件。
无锡海菲智能装备有限公司官网https://www.jshaifei.com/
无锡海菲智能装备有限公司17年专注高分子扩散焊机的研发和生产,公司通过ISO9001质量管理体系认证、国家3C认证和CE认证,是国家高新技术企业,江苏省专精特新企业,无锡市专精特新企业、苏南国家自主创新示范区瞪羚企业。如果您对我们的高分子扩散焊机感兴趣,请联系我们:400-0510-750。

电 话: 189153023520510 - 660668394000510750(售后电话)

Email:haifei@jshaifei.com

地址:江苏省江阴市月城镇水韵路28号
无锡海菲智能装备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接: