

 全国服务热线
无锡海菲智能装备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接:17年专注于AI中频点凸焊机自动化定制解决方案
全国咨询热线: 189153023520510-66066839
全国咨询热线: 189153023520510-66066839

您所在的位置是: 首页 » 焊接资讯 » 技术问答 » 铜扩散焊机铜编织线与铜搭接什么会造成搭接区域受力不均?
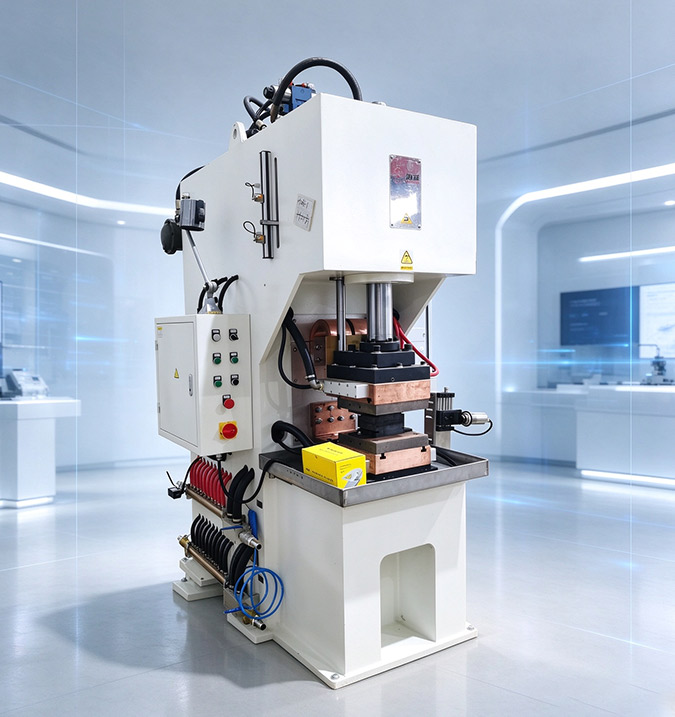
铜扩散焊机铜编织线与铜搭接,搭接位置受力不均匀,容易出现局部虚焊、分层、铜丝压断、导电和拉力不稳定的问题。
1.编织线松紧不均匀,局部紧实、局部松散,压紧时紧实位置先承受压力,松散位置压力传不到。
2.线头裁切不齐,存在散丝、翘丝,凸起铜丝形成支撑点,大部分搭接面贴合不实。
3.摆放时出现褶皱、扭转,丝束歪斜堆叠,厚薄不均,受压之后受力偏向一侧。
1.铜母材翘曲不平,和编织线贴合存在间隙。
2.工件摆放偏移、没有居中对齐,搭接面积左右不对称,压力重心偏到一边。
3.石墨不平、粘有铜屑杂物,造成工件倾斜、滑移。
1.上下模具不平行,合模时单侧先接触工件,压力集中在搭接面一边。
2.模具表面磨损、有凹坑、粘铜残渣,接触面高低不平。
3.模具对中偏移,加压中心和搭接中心错开,形成偏载。
1.下压速度太快,冲击压紧,柔软的铜丝来不及摊开,被挤向两侧,中间压力不足。
2.缺少低压预压,没有缓慢理顺丝束、排出层间空气,容易局部架空。
3.压力输出不稳,加压过程压力波动,工件受压状态不一样。
1.搭接面上油污、氧化皮、铜屑形成硬质隔离支点,支点位置局部承压,周边贴合不好。
2.碎屑卡在编织丝缝隙里面,撑起间隙,压力传递被阻断,受力分布紊乱。
1.编织线提前整理,裁切后理顺散丝翘丝,摆放时摊平,不扭转、不起褶皱。
2.定期检查模具,校准平行度,清理表面铜渣,磨损变形的模具及时修磨。
3.规范摆放定位,保证编织线位置摆放不偏移。
4.焊前清理搭接面的油污、氧化皮和碎屑,减少隔离支点。
无锡海菲智能装备有限公司官网https://www.jshaifei.com/
无锡海菲智能装备有限公司17年专注高分子扩散焊机的研发和生产,公司通过ISO9001质量管理体系认证、国家3C认证和CE认证,是国家高新技术企业,江苏省专精特新企业,无锡市专精特新企业、苏南国家自主创新示范区瞪羚企业。如果您对我们的高分子扩散焊机感兴趣,请联系我们:400-0510-750。

电 话: 189153023520510 - 660668394000510750(售后电话)

Email:haifei@jshaifei.com

地址:江苏省江阴市月城镇水韵路28号
无锡海菲智能装备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接: