

 全国服务热线
无锡海菲焊接设备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接:17年专注于AI中频点凸焊机自动化定制解决方案
全国咨询热线: 183061619900510-66066839
全国咨询热线: 183061619900510-66066839

您所在的位置是: 首页 » 焊接资讯 » 技术问答 » 台式中频点焊机焊接铜线与不锈钢如何防止铜线被电极压塌变形?
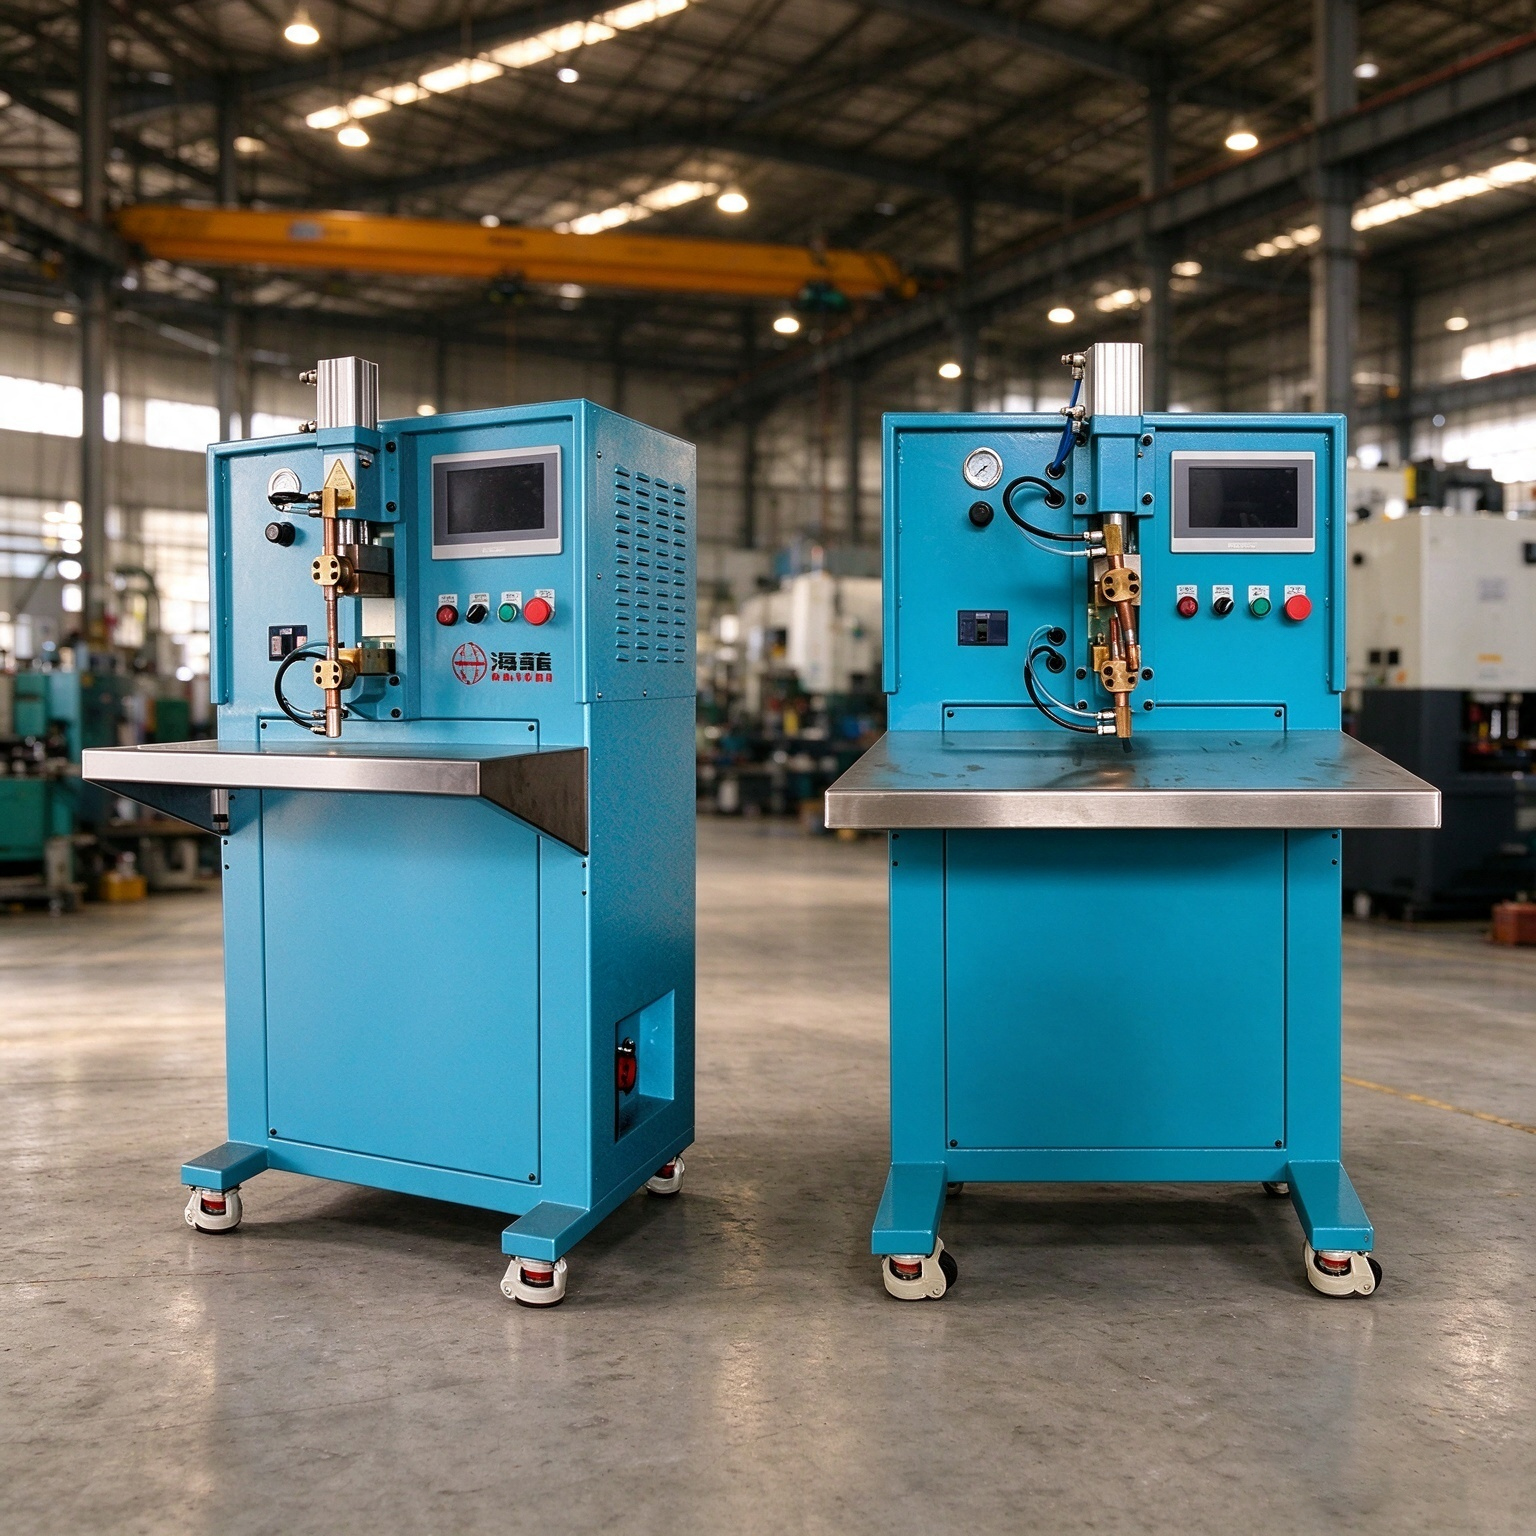
在压力与高温共同作用下,台式中频点焊机铜线与不锈钢焊接,铜线容易出现压扁、压塌,造成导电截面受损,严重时铜丝断裂。
1.铜线受压变薄,有效导电面积减小
2.铜丝内部产生隐性损伤
3.容易伴随虚焊、飞溅等其他焊接缺陷,焊点品质不稳定。
1.焊接压力过大,铜线承受挤压产生变形;加压冲击大,预压设置不合理。
2.电极端面面积偏小,局部压强过高;电极存在尖角、磨损凹坑,切割挤压铜线。
3.焊接热量过高,铜线受热软化,抗压能力进一步降低,同等压力下容易变形。
4.工装缺少支撑,焊接位置铜线悬空受压;铜线松散没有提前整形,受压后铜丝向外散开。
5.工件搭接存在缝隙,焊接加压时靠挤压铜线来消除间隙,加重压塌。
1.优化电极选型与维护
2.合理调试压力与加压时序
3.控制焊接热输入
4.工装支撑以及工件预处理
1.出现飞溅就直接加大压力,造成铜线严重压塌。
2.选用过小的电极端面,依靠降低压力来补偿,引发虚焊打火。
3.只检查焊点牢度,忽略铜线压扁变形。
无锡海菲智能装备有限公司官网https://www.jshaifei.com/
无锡海菲焊接设备有限公司17年专注点焊机的研发和生产,公司通过ISO9001质量管理体系认证、国家3C认证和CE认证,是国家高新技术企业,江苏省专精特新企业,无锡市专精特新企业、苏南国家自主创新示范区瞪羚企业。如果您对我们的点焊机感兴趣,请联系我们:400-0510-750。

电 话: 183061619900510 - 660668394000510750(售后电话)

Email:haifei@jshaifei.com

地址:江苏省江阴市月城镇水韵路28号
无锡海菲焊接设备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接: