全国服务热线
无锡海菲焊接设备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接:16年专注于AI中频点凸焊机自动化定制解决方案
全国咨询热线: 183061619900510-66066839
全国咨询热线: 183061619900510-66066839

您所在的位置是: 首页 » 焊接资讯 » 技术问答 » 中频点焊机钢抱箍焊接工艺
钢抱箍属于弧形工件,对焊接压力、热量输入、装夹精度要求高。使用中频点焊机焊接钢抱箍时容易出现变形、开口尺寸超标、焊点虚焊松动、震动脱焊、压痕过深、焊点脆裂等。
1.抱箍冲压成型后自带弹性应力,焊接受压受力不均,加上焊接热应力影响,容易出现弧度扭曲、开口变大,造成装配卡滞、贴合不严。
2.热量稍大板材就会烧蚀、压塌、减薄;热量不足又会虚焊脱焊,容易出现焊不牢或焊变形的问题。
3.来料平整度、回弹程度不一致,导致每批搭接间隙不同,容易出现首件合格、批量不良的情况。
1.工装定位管控,杜绝悬空焊接
2.采用预压整平、稳压焊接、保压定型三段式压力时序
3.平缓控热,避免高温硬烧
4.电极选型与日常维护
5.来料与焊前清洁管控
6.规范生产节拍,避免设备热漂移
1.焊点虚焊、震动松动、扭力不足:搭接间隙未消除、预压不足、表面杂质多、热输入偏低、电极磨损导电不稳。
改善方法:延长预压整平、清洁工件接触面、微调焊接热量、修磨校准电极。
2.抱箍失圆、开口变形、弧度扭曲:无工装支撑、热输入过大、焊后快速泄压、应力不均。改善方法:加装弧形仿形工装、平缓控热、焊后带压缓冷定型。
3.焊点发黑过烧、脆裂开裂:瞬间热量过高、搭接间隙打火、表面杂质多、热冲击过大。
改善方法:采用平缓升温工艺,充分预压贴合,清洁工件表面,减少间隙打火与瞬时热冲击。
4.压痕过深、板材塌陷减薄:焊接压力偏大、通电时间过长、电极接触面偏小。
改善方法:匹配适中稳压参数,优化焊接时长。
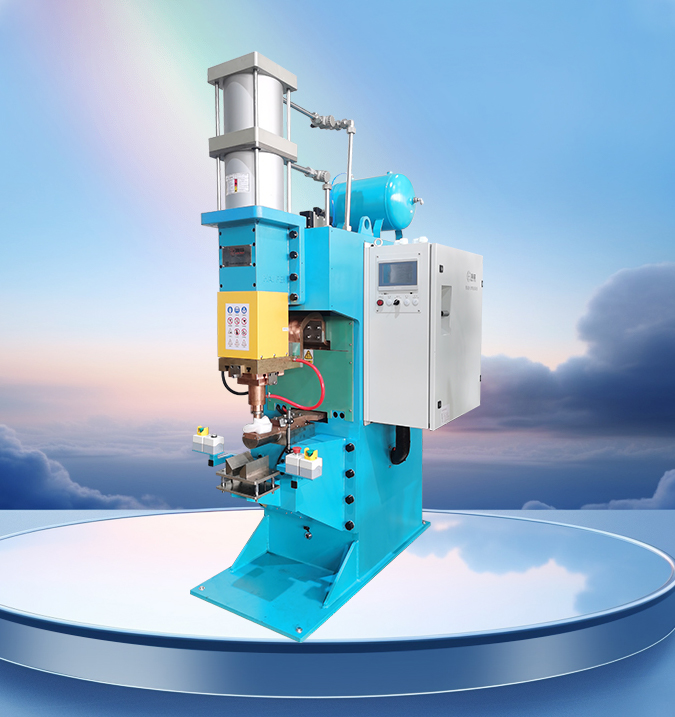
一、钢抱箍点焊核心工艺难点
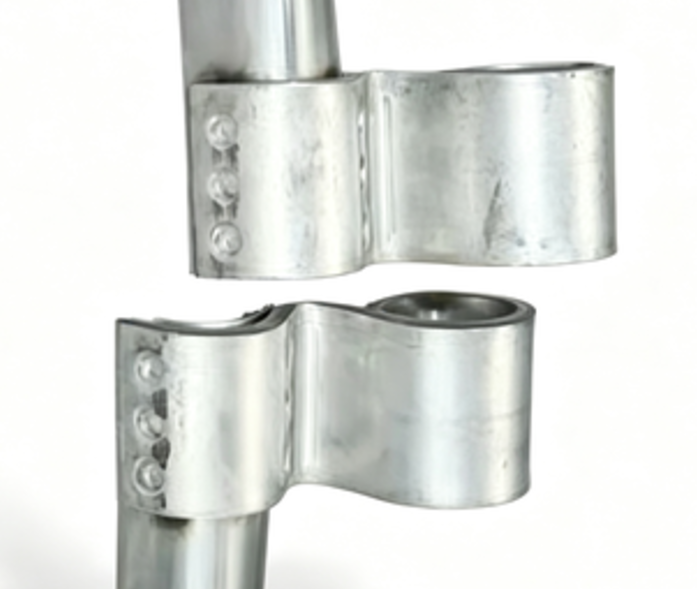
二、钢抱箍焊接管控要点
三、常见不良问题与改善方法
无锡海菲智能装备有限公司官网https://www.jshaifei.com/
无锡海菲焊接设备有限公司17年专注点焊机的研发和生产,公司通过ISO9001质量管理体系认证、国家3C认证和CE认证,是国家高新技术企业,江苏省专精特新企业,无锡市专精特新企业、苏南国家自主创新示范区瞪羚企业。如果您对我们的点焊机感兴趣,请联系我们:400-0510-750。

电 话: 183061619900510 - 660668394000510750(售后电话)

Email:haifei@jshaifei.com

地址:江苏省江阴市月城镇水韵路28号
无锡海菲焊接设备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接: