

 全国服务热线
无锡海菲焊接设备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接:17年专注于AI中频点凸焊机自动化定制解决方案
全国咨询热线: 183061619900510-66066839
全国咨询热线: 183061619900510-66066839

您所在的位置是: 首页 » 焊接资讯 » 技术问答 » 高分子扩散焊机新能源小尺寸铜箔软连接焊接升温速率设置不当会带来哪些焊接缺陷?
新能源小尺寸铜箔软连接箔材薄,热容量小。高分子扩散焊机升温速率设置会影响铜箔焊接,产生焊接缺陷。
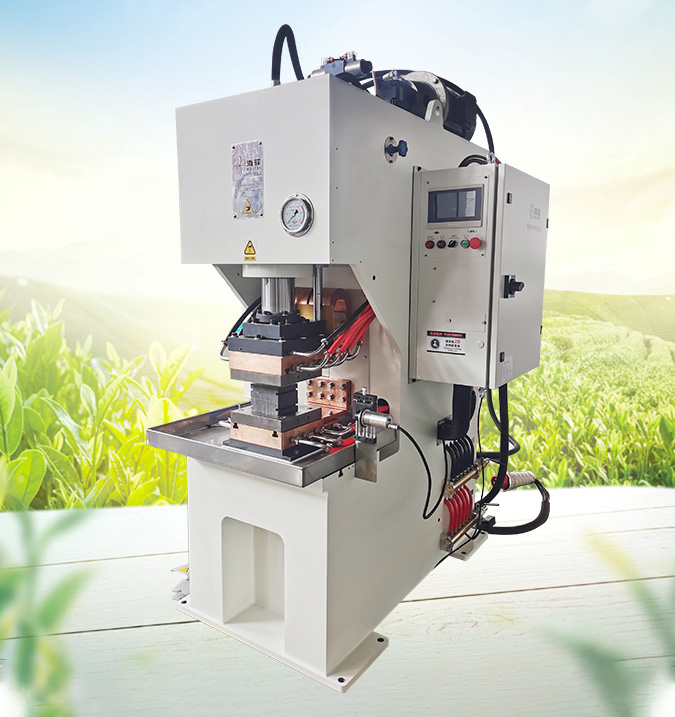
1.工件内外受热不同步,内层热量传导不足,产生内层局部虚焊。
2.层间残留的气体、挥发物来不及排出,被封在铜箔夹层,形成气泡、鼓包。
3.受热膨胀不一致,内部热应力大,焊后冷却出现翘曲、褶皱。
4.局部热量冲击大,石墨工装承受剧烈热冲击,容易开裂掉渣,杂质混入工件造成夹杂。
5.局部温度过高,铜箔出现氧化,阻碍原子扩散。
1.工件长时间处在高温环境,铜箔表面氧化加重,氧化膜阻隔层间结合,出现大面积虚焊、分层。
2.高温停留时间太久,铜材变脆,弯折时容易开裂。
3.持续高温受压,铜箔发生过度形变。
4.辅料长时间受热过度碳化,杂质残留在焊接界面,增大接触电阻,降低结合强度。
1.直接套用大尺寸产品的升温工艺,没有针对小工件重新调试。
2.盲目加快升温或放慢升温节奏。
3.设备加热部件老化
1.适配焊接参数
2.压力与升温互相配合
3.做好焊接环境与来料管控
4.做好设备校验与质量检验
无锡海菲智能装备有限公司官网https://www.jshaifei.com/
无锡海菲焊接设备有限公司17年专注扩散焊的研发和生产,公司通过ISO9001质量管理体系认证、国家3C认证和CE认证,是国家高新技术企业,江苏省专精特新企业,无锡市专精特新企业、苏南国家自主创新示范区瞪羚企业。如果您对我们的扩散焊感兴趣,请联系我们:400-0510-750。

电 话: 183061619900510 - 660668394000510750(售后电话)

Email:haifei@jshaifei.com

地址:江苏省江阴市月城镇水韵路28号
无锡海菲焊接设备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接: