全国服务热线
无锡海菲焊接设备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接:16年专注于AI中频点凸焊机自动化定制解决方案
全国咨询热线: 183061619900510-66066839
全国咨询热线: 183061619900510-66066839

您所在的位置是: 首页 » 焊接资讯 » 技术问答 » 工件存在轻微翘曲变形,中频点焊机进行铜跟铜搭接会带来哪些隐患?
使用中频点焊机进行铜和铜搭接,铜件导热快、质地软,出现轻微翘曲,就会破坏搭接面贴合状态,产生焊接缺陷。铜材点焊容错率极低,贴合稍有间隙,就会造成热量分配失衡、熔合不稳定。
1.铜导热速度快,两面贴实,热量会集中形成牢固焊点。一旦留有细小缝隙,热量快速散失。
2.铜质地软,受压容易发生形变,翘曲的工件压紧时会不停发生微小位移,焊点成型不稳定。
3.界面留有缝隙,通电就容易打火起弧,进一步破坏焊接位置。
4.铜件大多用来传导大电流,焊点内部有缺陷,容易出现异常发热。
1.假性焊接,后期分层脱落
2.打火飞溅,产生铜渣毛刺
3.焊点熔合不均匀,强度忽高忽低
4.压痕深浅不一,板材局部压塌
5.内部藏有气孔,工作时异常发热
6.焊完再次变形,出现细微裂纹
1.焊不牢就加大电流:缝隙没有消除,加大电流只会加重打火烧蚀,无法从根源解决虚焊问题,还会把铜件烧坏变脆。
2.焊不牢就加大压力硬压:强行重压会压塌铜材,板材变薄,损伤工件本身强度。
3.直接跳过预压就焊接:缝隙里的空气排不出去,气孔、虚焊问题会反复出现。
1.焊接之前做好整平处理,翘曲工件先校平再上机,保证搭接面贴合严实。
2.调整焊接压力流程,采用慢速预压,慢慢抚平变形、排净缝隙。
3.采用平稳的加热方式,不要瞬间猛加热,让热量均匀扩散,避免局部过热烧损材料。
4.使用接触面宽大平整的电极,分散压力,让整体受力受热更加均匀。定期修磨电极,避免电极磨损加剧不良。
5.焊接工位底部做好刚性支撑,不能悬空焊接,防止工件受压变形。
6.完善检验方式,外观、拉力检查,排查内部看不见的缺陷。
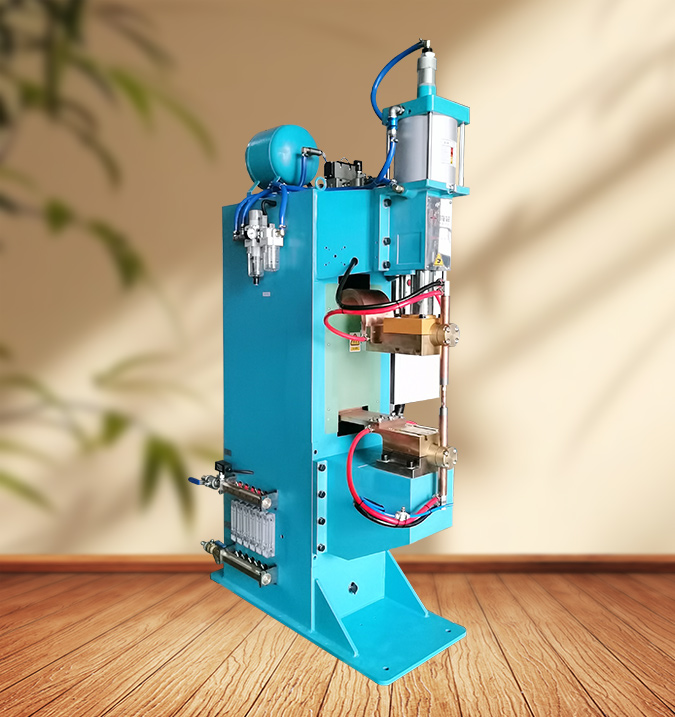
一、铜件翘曲容易出问题的原因
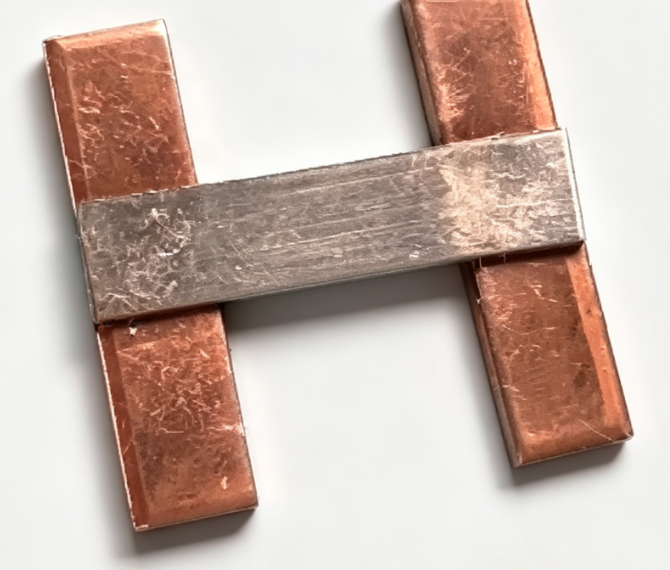
二、轻微翘曲带来的主要焊接隐患
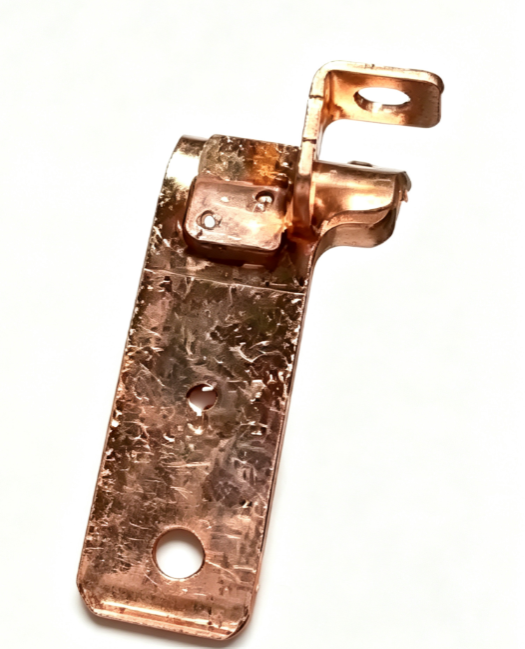
三、车间常见调试误区
四、规避翘曲带来焊接问题的工艺方法
无锡海菲智能装备有限公司官网https://www.jshaifei.com/
无锡海菲焊接设备有限公司17年专注点焊机的研发和生产,公司通过ISO9001质量管理体系认证、国家3C认证和CE认证,是国家高新技术企业,江苏省专精特新企业,无锡市专精特新企业、苏南国家自主创新示范区瞪羚企业。如果您对我们的点焊机感兴趣,请联系我们:400-0510-750。

电 话: 183061619900510 - 660668394000510750(售后电话)

Email:haifei@jshaifei.com

地址:江苏省江阴市月城镇水韵路28号
无锡海菲焊接设备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接: