全国服务热线
无锡海菲焊接设备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接:16年专注于AI中频点凸焊机自动化定制解决方案
全国咨询热线: 183061619900510-66066839
全国咨询热线: 183061619900510-66066839

您所在的位置是: 首页 » 焊接资讯 » 技术问答 » 汽车连杆焊接专机汽车连杆对焊,工件装夹定位要注意哪些要点,减少错边缺陷?
汽车连杆对焊中,错边它表现为两根连杆的端面没能对齐,出现横向偏移或角度歪斜。错边不仅影响外观,还会降低接头承载能力。
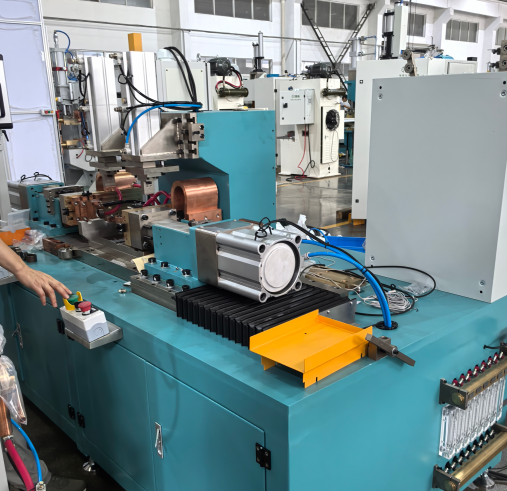
1.连杆对焊处受力截面突变,容易从错边位置开裂。
2.装机后运动不平衡,振动和噪音增大。
3.错边处形成应力集中,在交变载荷下容易萌生裂纹。
4.连杆是运动件,错边造成重心偏移,影响整机平衡。
5.错边造成后续加工余量不均匀。
1.两夹具中心要对中
2.工件伸出长度要一致
3.夹紧力要足够
4.定位面要贴合
5.对中要稳
6.来料状态要稳定
1.定期校验左右夹具同轴度,偏差及时调整
2.根据工件规格设定夹紧力,钳口磨损后及时更换
3.装夹前清理钳口定位面和工件端面
4.错边缺陷出现时,先查装夹定位,再查焊接参数
5.严控来料端面质量
无锡海菲智能装备有限公司官网https://www.jshaifei.com/
无锡海菲焊接设备有限公司17年专注电阻焊的研发和生产,公司通过ISO9001质量管理体系认证、国家3C认证和CE认证,是国家高新技术企业,江苏省专精特新企业,无锡市专精特新企业、苏南国家自主创新示范区瞪羚企业。如果您对我们的电阻焊感兴趣,请联系我们:400-0510-750。

电 话: 183061619900510 - 660668394000510750(售后电话)

Email:haifei@jshaifei.com

地址:江苏省江阴市月城镇水韵路28号
无锡海菲焊接设备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接: