全国服务热线
无锡海菲焊接设备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接:16年专注于AI中频点凸焊机自动化定制解决方案
全国咨询热线: 183061619900510-66066839
全国咨询热线: 183061619900510-66066839

您所在的位置是: 首页 » 成功案例 » 汽车零部件行业 » U型支架焊接机项目介绍
汽车减震器U型支架是车辆悬挂系统的核心承重与减震连接部件。传统焊接设备需多次装夹、分次施焊,工件受热、受力不均,容易出现支架变形、焊点强度不一、局部虚焊等情况。海菲U型支架焊接机针对汽车减震器U型支架焊接工况专项研发,可一次性完成多焊点熔接成型,焊点牢固均匀。
某用户专注汽车减震器支架、悬挂连接件、底盘五金结构件的配套生产,产品适配汽车减震总成。
原有焊接工艺存在生产痛点:
1.单点分次焊接成型方式,工件多次受热释压,容易出现支架形变、角度偏移、孔位偏差,造成总成装配贴合不严;
2.分次施焊参数难以统一,多点焊点熔深、强度存在差异,局部容易出现虚焊、熔接不足;
3.多次装夹对位基准偏移,批次成品品质差异大;
4.生产工序繁琐、人工干预多,焊接飞溅、外观瑕疵多,数据无法追溯。
1.采用多点同步焊接模式,一次装夹完成全部焊点成型,改善分次焊接温差、应力不均的问题;
2.优化焊点熔接效果,提升焊点饱满度与结构强度,增强支架抗冲击、抗震动能力;
3.平稳管控焊接热输入,控制支架形变偏差;
4.减少人工干预与返修打磨工作,设备连续平稳运行,保持焊接参数稳定,参数可追溯。
针对用户需求,专项研发团队结合减震器U型支架多点焊接难点,反复优化自动送料节奏、对位精度、焊接压力等参数。
1.工艺验证:针对不同板厚、规格的U型支架,开展多组同步焊接工艺调试,优化焊接参数。
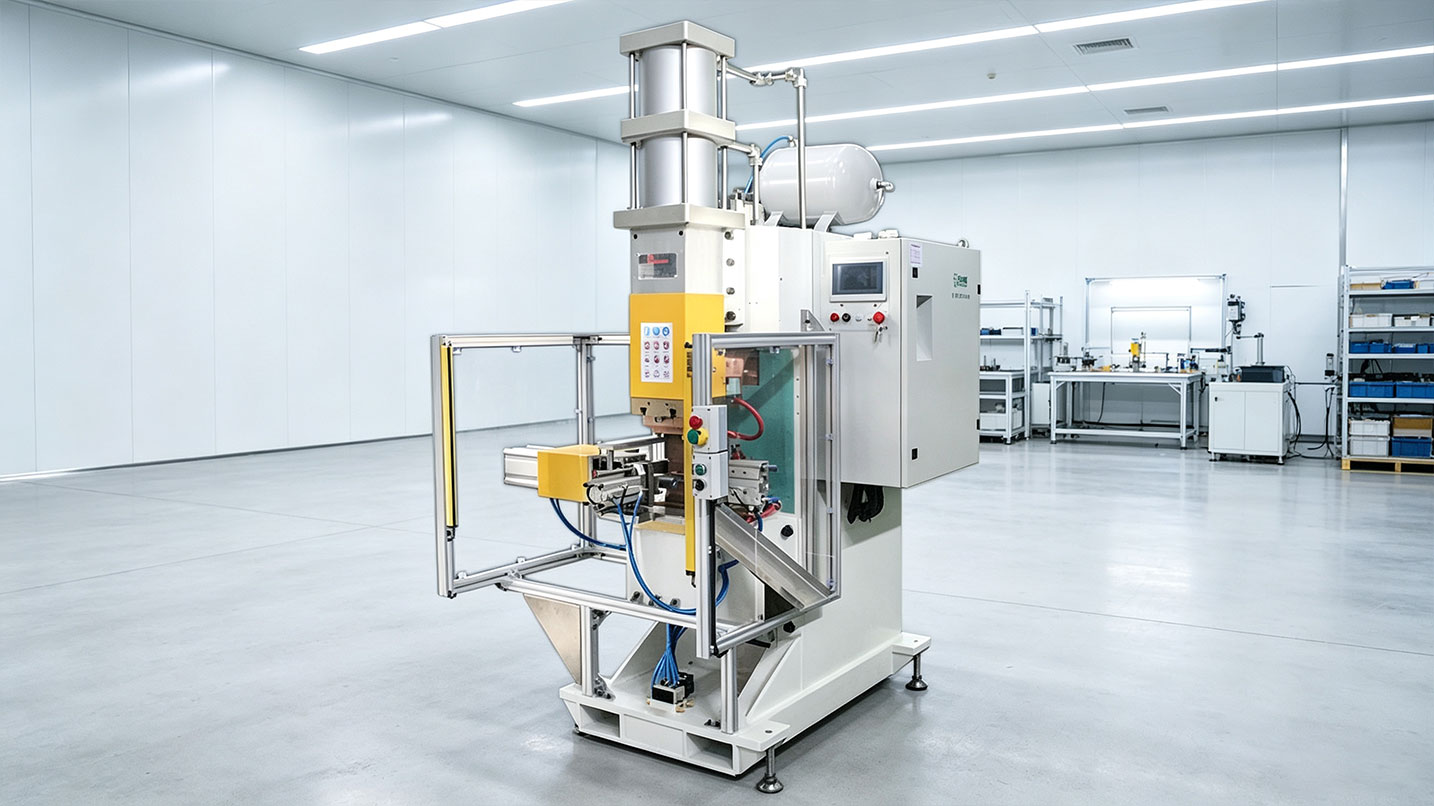
2.设备选型:选用U型支架焊接机,可实现一次装夹多点同步一体成型,工件整体受热、受力均匀,有效改善应力失衡、支架变形、焊点不均的问题。
3.结构设计:整机多点焊接机头运行平稳;定制U型支架专属定位工装,减少对位偏移、间隙不均问题。
4.核心优势
效率高:多焊点,工序少。
焊接效果好:焊点匀,强度高。
性能稳:形变小,品质均。
进行预验收,考察设备。通过不间断试运行,设备焊接合格率稳定。投入使用后,全面解决了客户原有焊接的痛点,售后服务响应及时、专业周到,得到客户好评!
海菲始终坚持“为用户创造价值”的理念!一切从用户需求出发:你具体有什么焊接需求?需要自动化、集成化、还是整线解决方案?请你告诉我们,海菲可以为你进行设备的研发定制。
一、用户背景及痛点
二、用户需求
三、研发定制解决方案
四、交付过程、售后服务,用户评价
五、满足用户的定制化需求就是海菲的使命
无锡海菲智能装备有限公司官网https://www.jshaifei.com/
无锡海菲焊接设备有限公司17年专注专机的研发和生产,公司通过ISO9001质量管理体系认证、国家3C认证和CE认证,是国家高新技术企业,江苏省专精特新企业,无锡市专精特新企业、苏南国家自主创新示范区瞪羚企业。如果您对我们的专机感兴趣,请联系我们:400-0510-750。

电 话: 183061619900510 - 660668394000510750(售后电话)

Email:haifei@jshaifei.com

地址:江苏省江阴市月城镇水韵路28号
无锡海菲焊接设备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接: