全国服务热线
无锡海菲焊接设备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接:16年专注于AI中频点凸焊机自动化定制解决方案
全国咨询热线: 183061619900510-66066839
全国咨询热线: 183061619900510-66066839

您所在的位置是: 首页 » 焊接资讯 » 技术问答 » 中频点焊机铜编织线与铜端子焊接,如何改善焊接位置导电不均的问题?
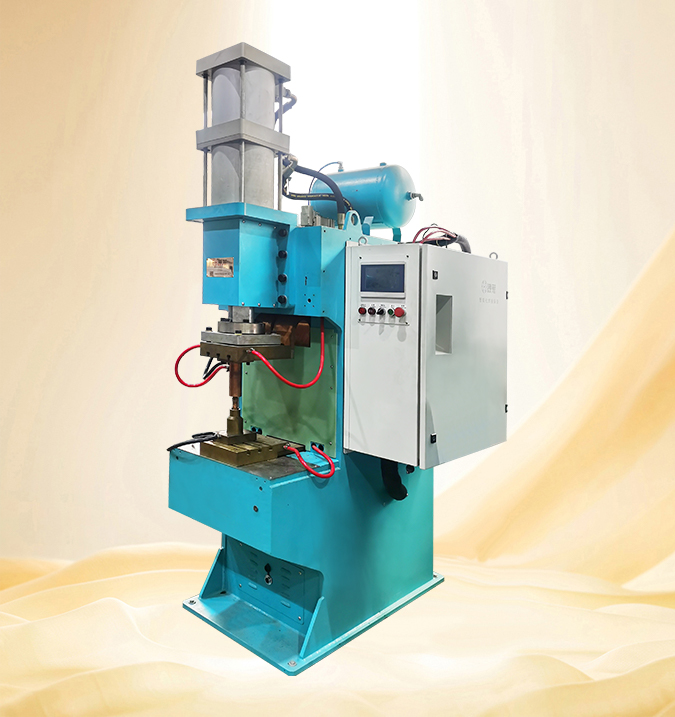
新能源线束、电器导电连接,大多采用铜编织线搭配铜端子中频点焊工艺。铜编织线由多股细铜丝编织而成,中频点焊机铜编织线与铜端子焊接时,容易出现焊接位置导电不均匀、局部电阻偏大、通电发热不一致的隐性问题。
1.编织线材结构疏松,纹路疏密不均匀,受压后贴合状态不一样,导电通路多少不一,容易出现局部集中导电、局部不导通的情况。
2.铜材导热速度快,焊接热量流失快,容易出现局部过热、局部熔合不足,焊点导通状态差异大。
3.细铜丝容易氧化,单丝表面存在氧化隔离层,部分铜丝无法正常导通,导电面积不稳定。
4.线材柔软易变形,摆放偏移、翘丝、鼓包都会造成局部悬空、贴合不实。
1.焊点电阻不稳定,批次差异大,设备通电后电流分配混乱。
2.电流集中在局部区域,大电流工作时单点持续发热,长期高温会氧化烧蚀焊点。
3.编织线稀疏区域贴合不实,属于隐性虚焊,有效导通面积不足,过载使用容易打火、断电。
4.焊接熔合不均,设备震动后铜丝松动位移,出现间歇性接触不良、信号不稳的问题。
1.编织线焊前未梳理整平,线头松散、起鼓、翘丝,焊接时高低不平。
2.工件对位偏移,单边贴合、单边悬空,焊点两侧熔合效果不一样,形成导电差异。
3.铜丝表面氧化,加上油污、粉尘残留,部分铜丝被隔离,无法参与导电熔合。
4.焊接压力不稳定,压力过小压不实缝隙,压力过大压断细铜丝,都会导致电阻升高、导电不稳。
5.焊接热量集中过快,细密铜丝容易被瞬时高温烧断、碳化。
6.电极端面磨损、积铜、凹凸不平,电流和压力输出不均匀,造成局部熔合不良。
1.焊前规整线材,统一贴合状态
2.焊前清洁铜材,消除氧化隔离
3.优化焊接时序,平稳热熔透焊
4.匹配合理压力与热量,杜绝过烧虚焊
5.做好电极日常保养,稳定输出状态
一、铜编织线焊接导电不均的工艺问题
二、导电不均带来的危害
三、焊接导电不均的核心原因
四、导电不均的改善方法
无锡海菲智能装备有限公司官网https://www.jshaifei.com/
无锡海菲焊接设备有限公司17年专注点焊机的研发和生产,公司通过ISO9001质量管理体系认证、国家3C认证和CE认证,是国家高新技术企业,江苏省专精特新企业,无锡市专精特新企业、苏南国家自主创新示范区瞪羚企业。如果您对我们的点焊机感兴趣,请联系我们:400-0510-750。

电 话: 183061619900510 - 660668394000510750(售后电话)

Email:haifei@jshaifei.com

地址:江苏省江阴市月城镇水韵路28号
无锡海菲焊接设备有限公司@版权所有 备案号:苏ICP备10004377号-2
友情链接: